-
Correo electrónico
mingsheng2020@qq.com
- Teléfono
-
Dirección
Liangshan
Categorías de producto
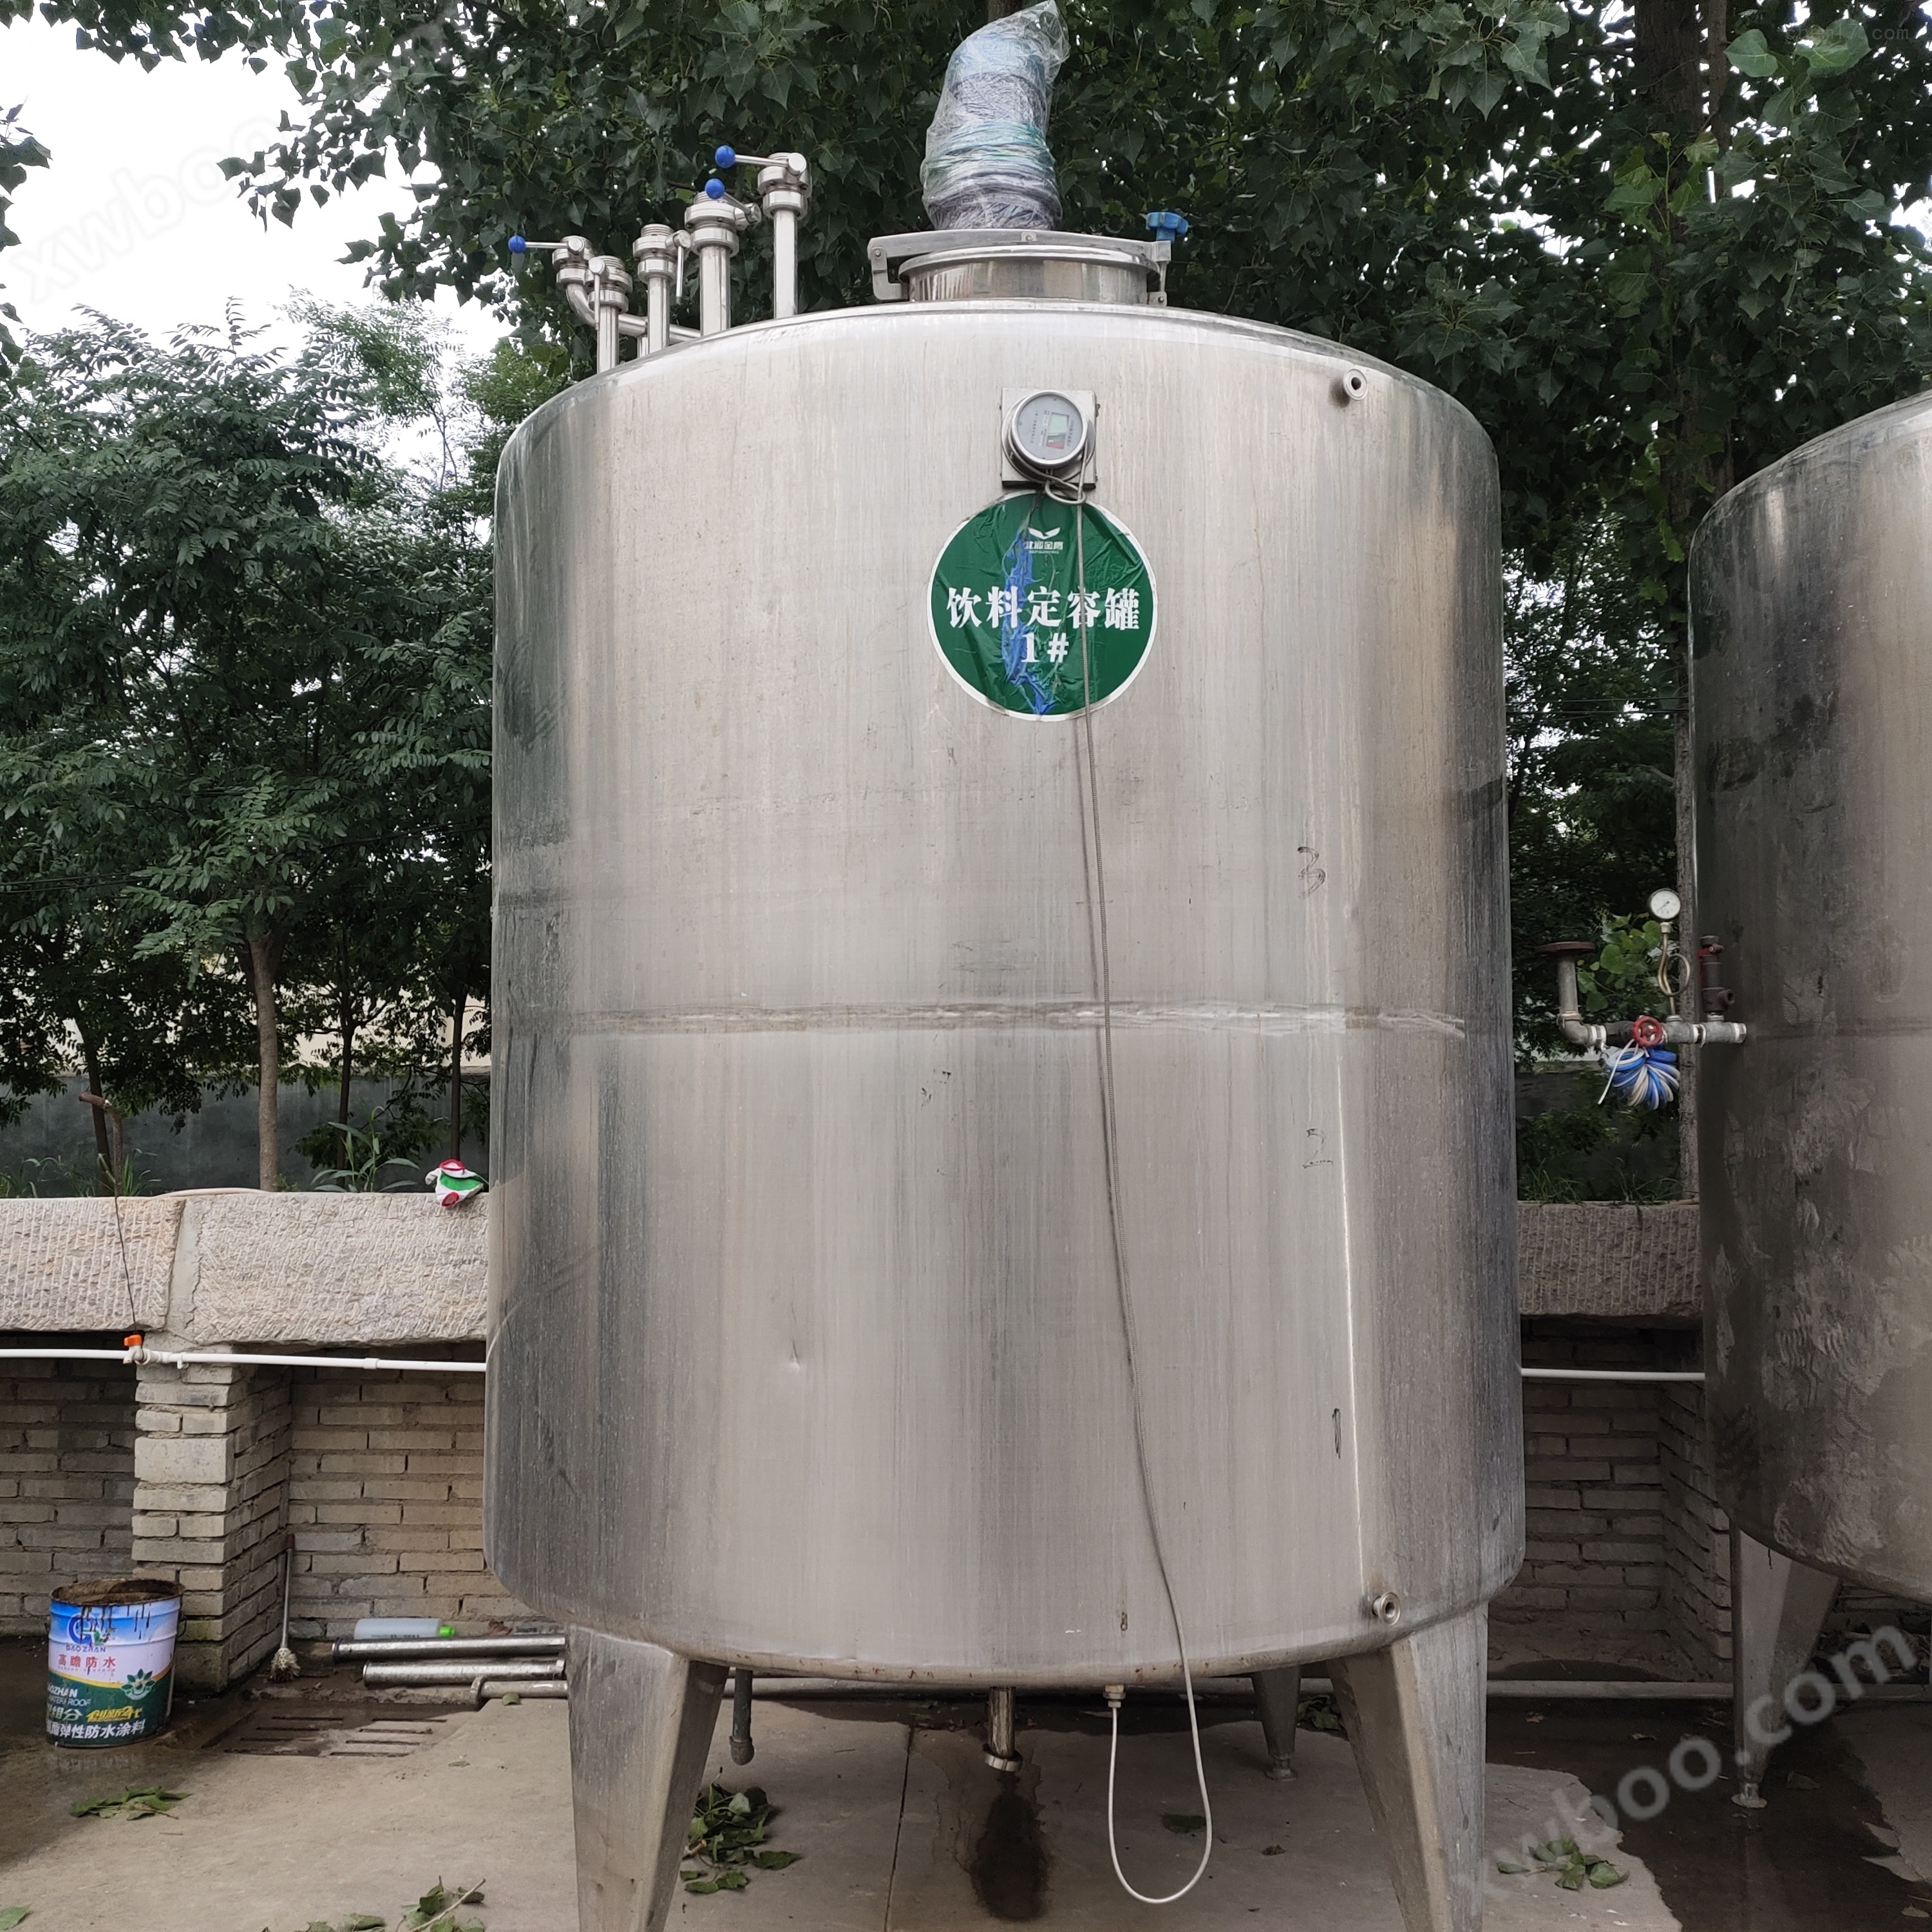
- Reactor de acero inoxidable de 500 litros de segunda mano
- Recuperación de fermentadores de acero inoxidable de segunda mano
- Tanque de almacenamiento de acero inoxidable de 30 metros cúbicos de segunda mano
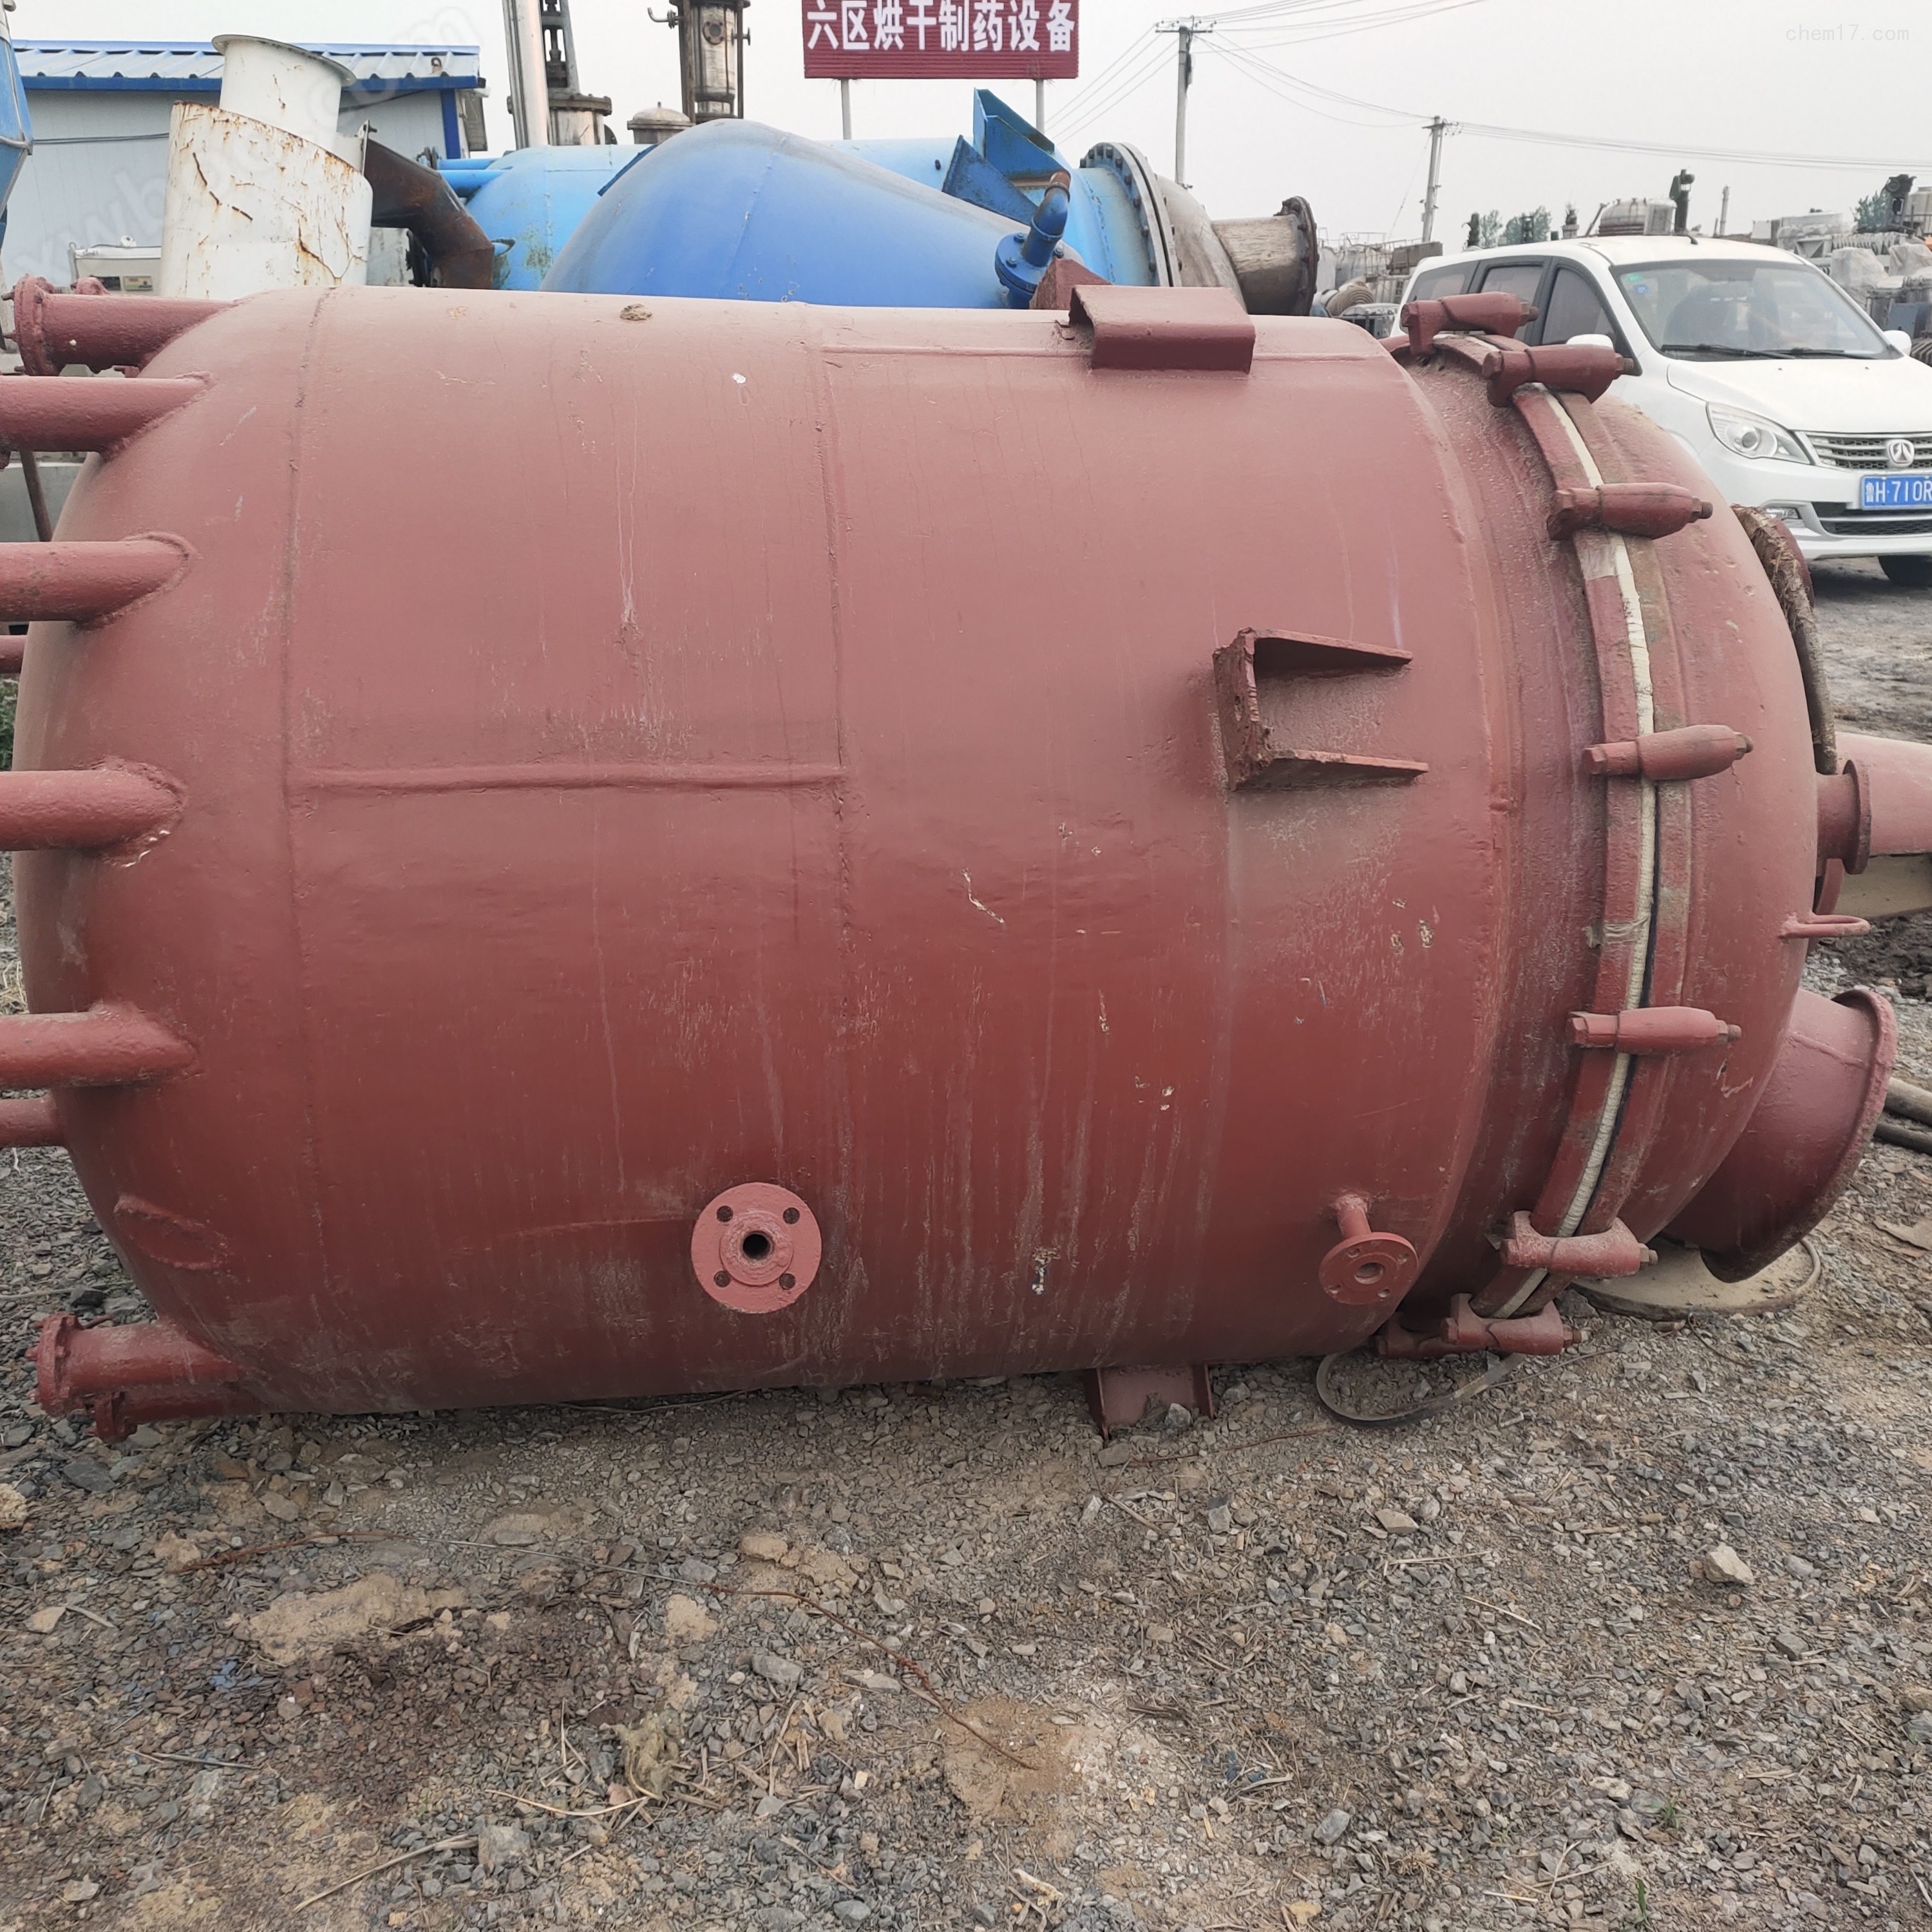
- Reactor de esmalte de segunda mano
- Tanques de almacenamiento de acero inoxidable de segunda mano
- Reactor de esmalte de 10 metros cúbicos de segunda mano
- Reactor de acero inoxidable de segunda mano
Liangshan Mingsheng Second hand Equipment Purchase and Sales Department
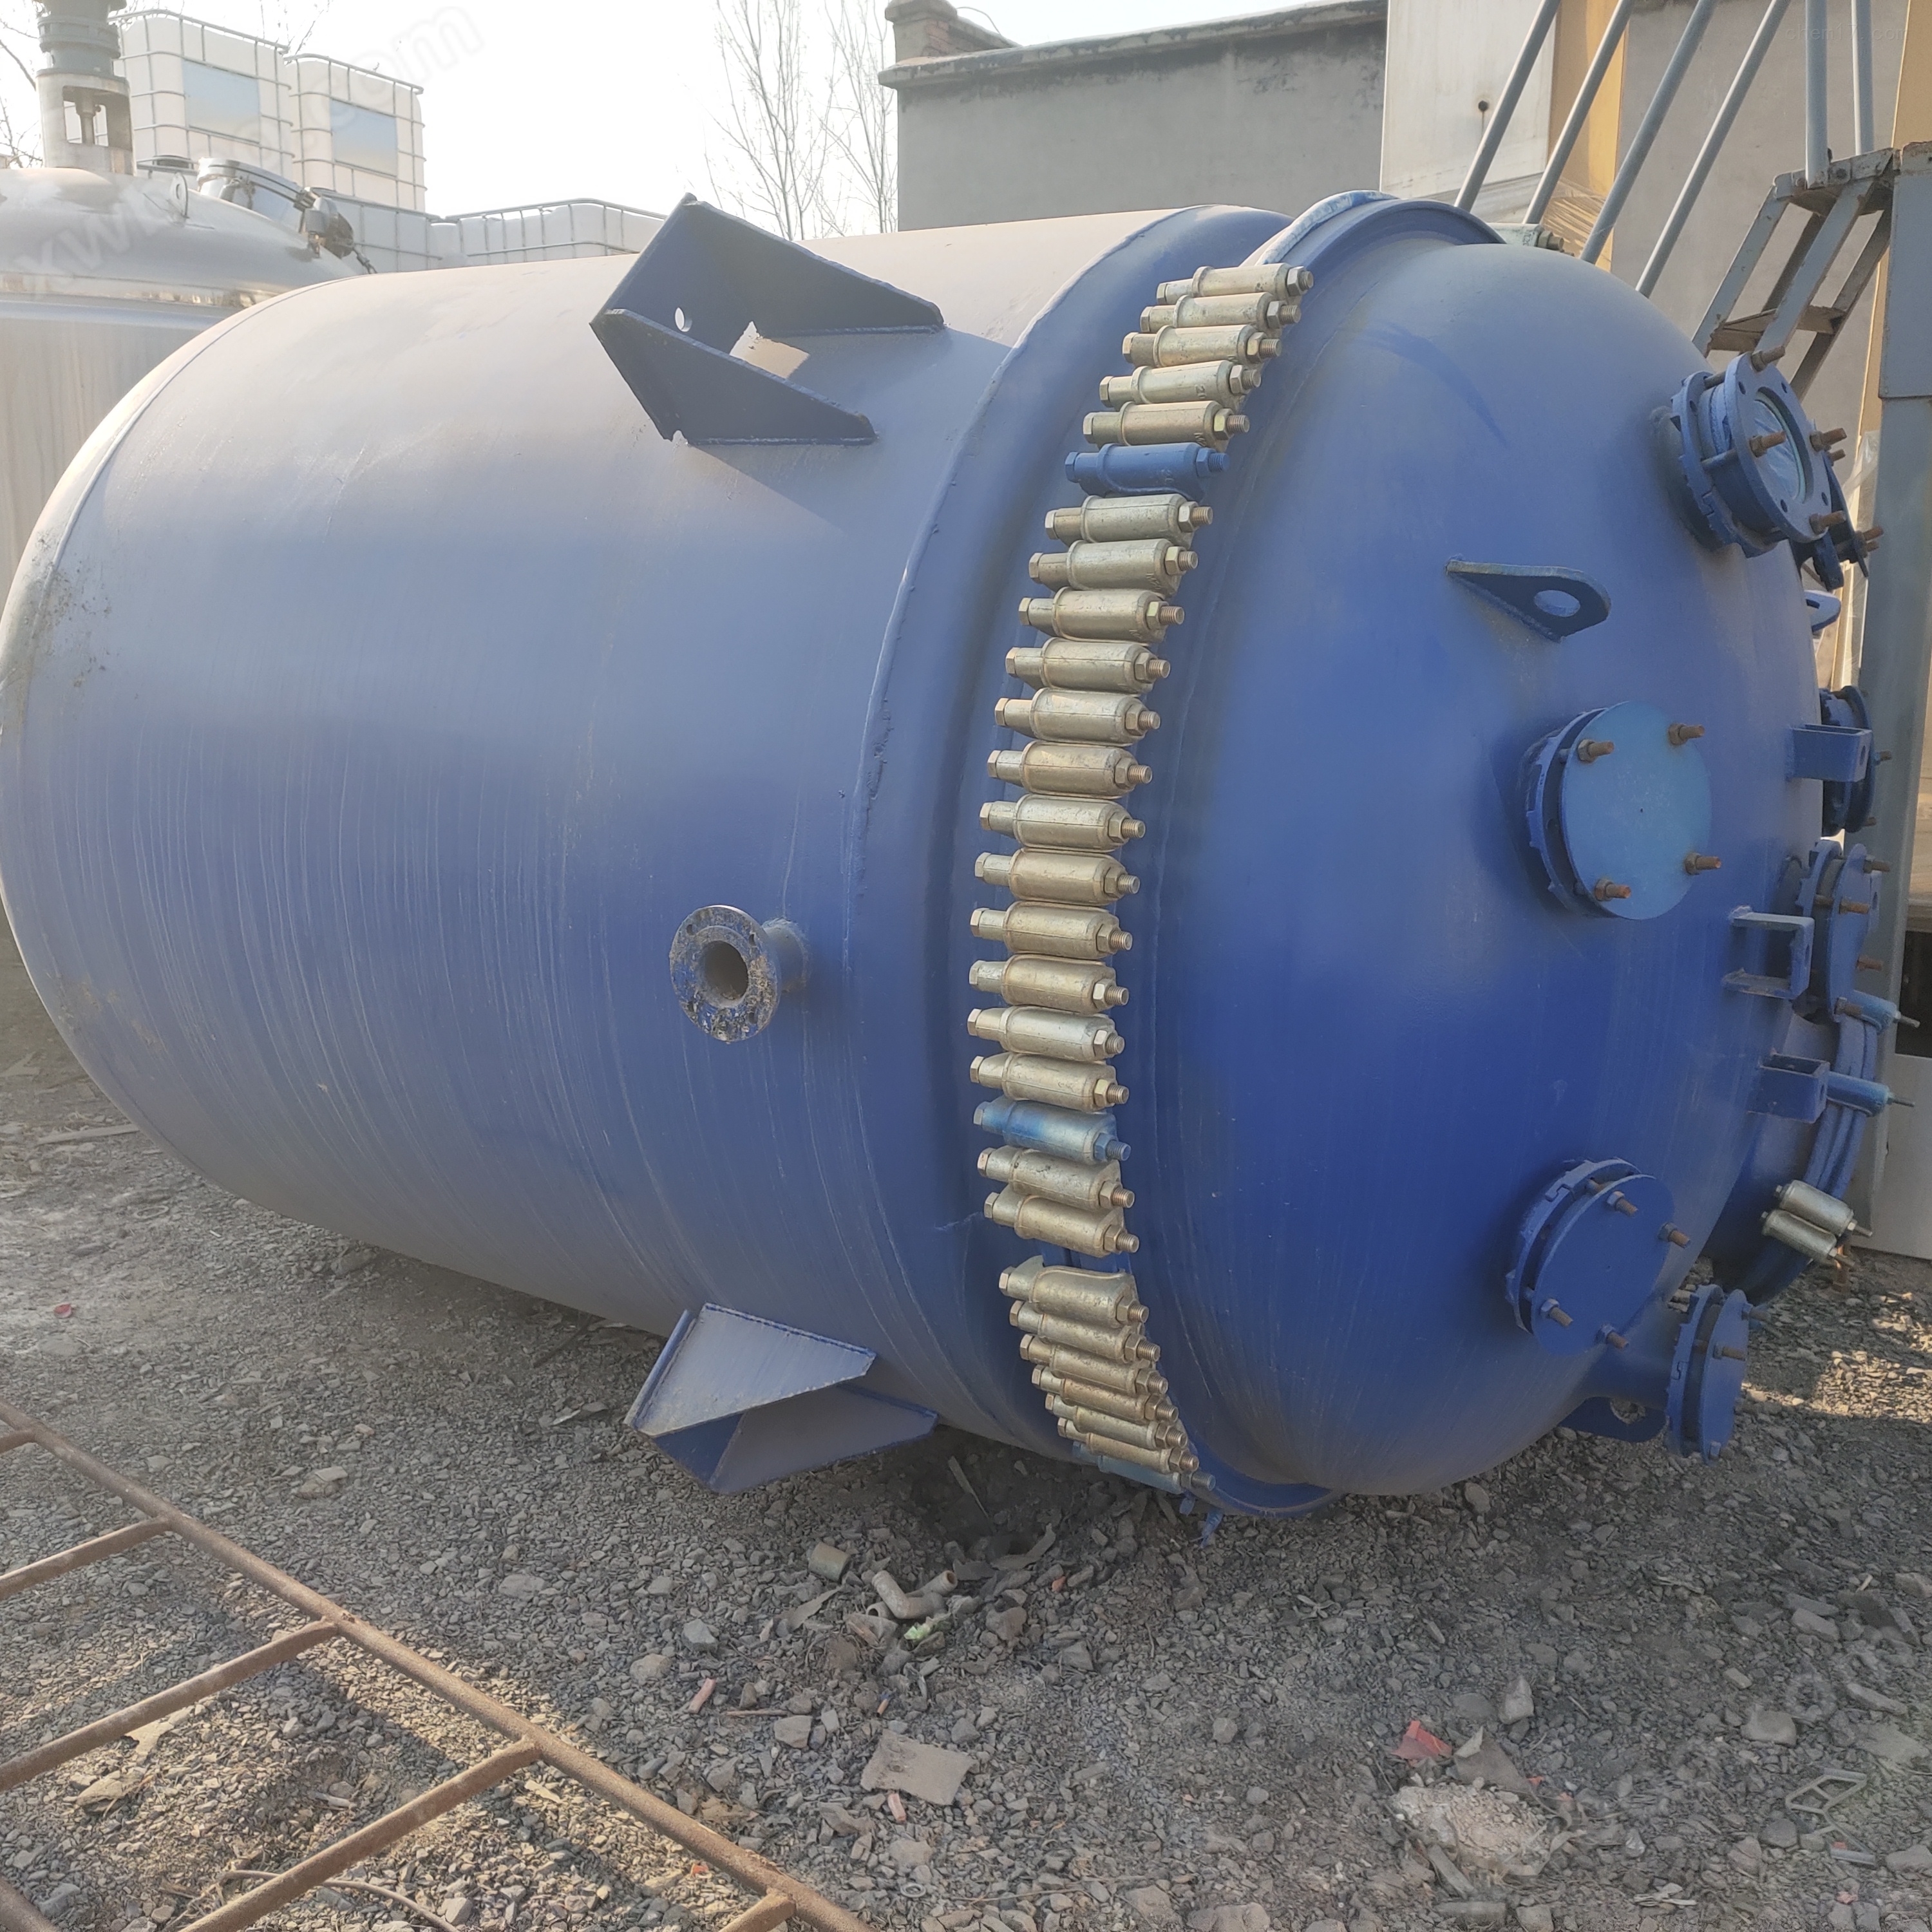
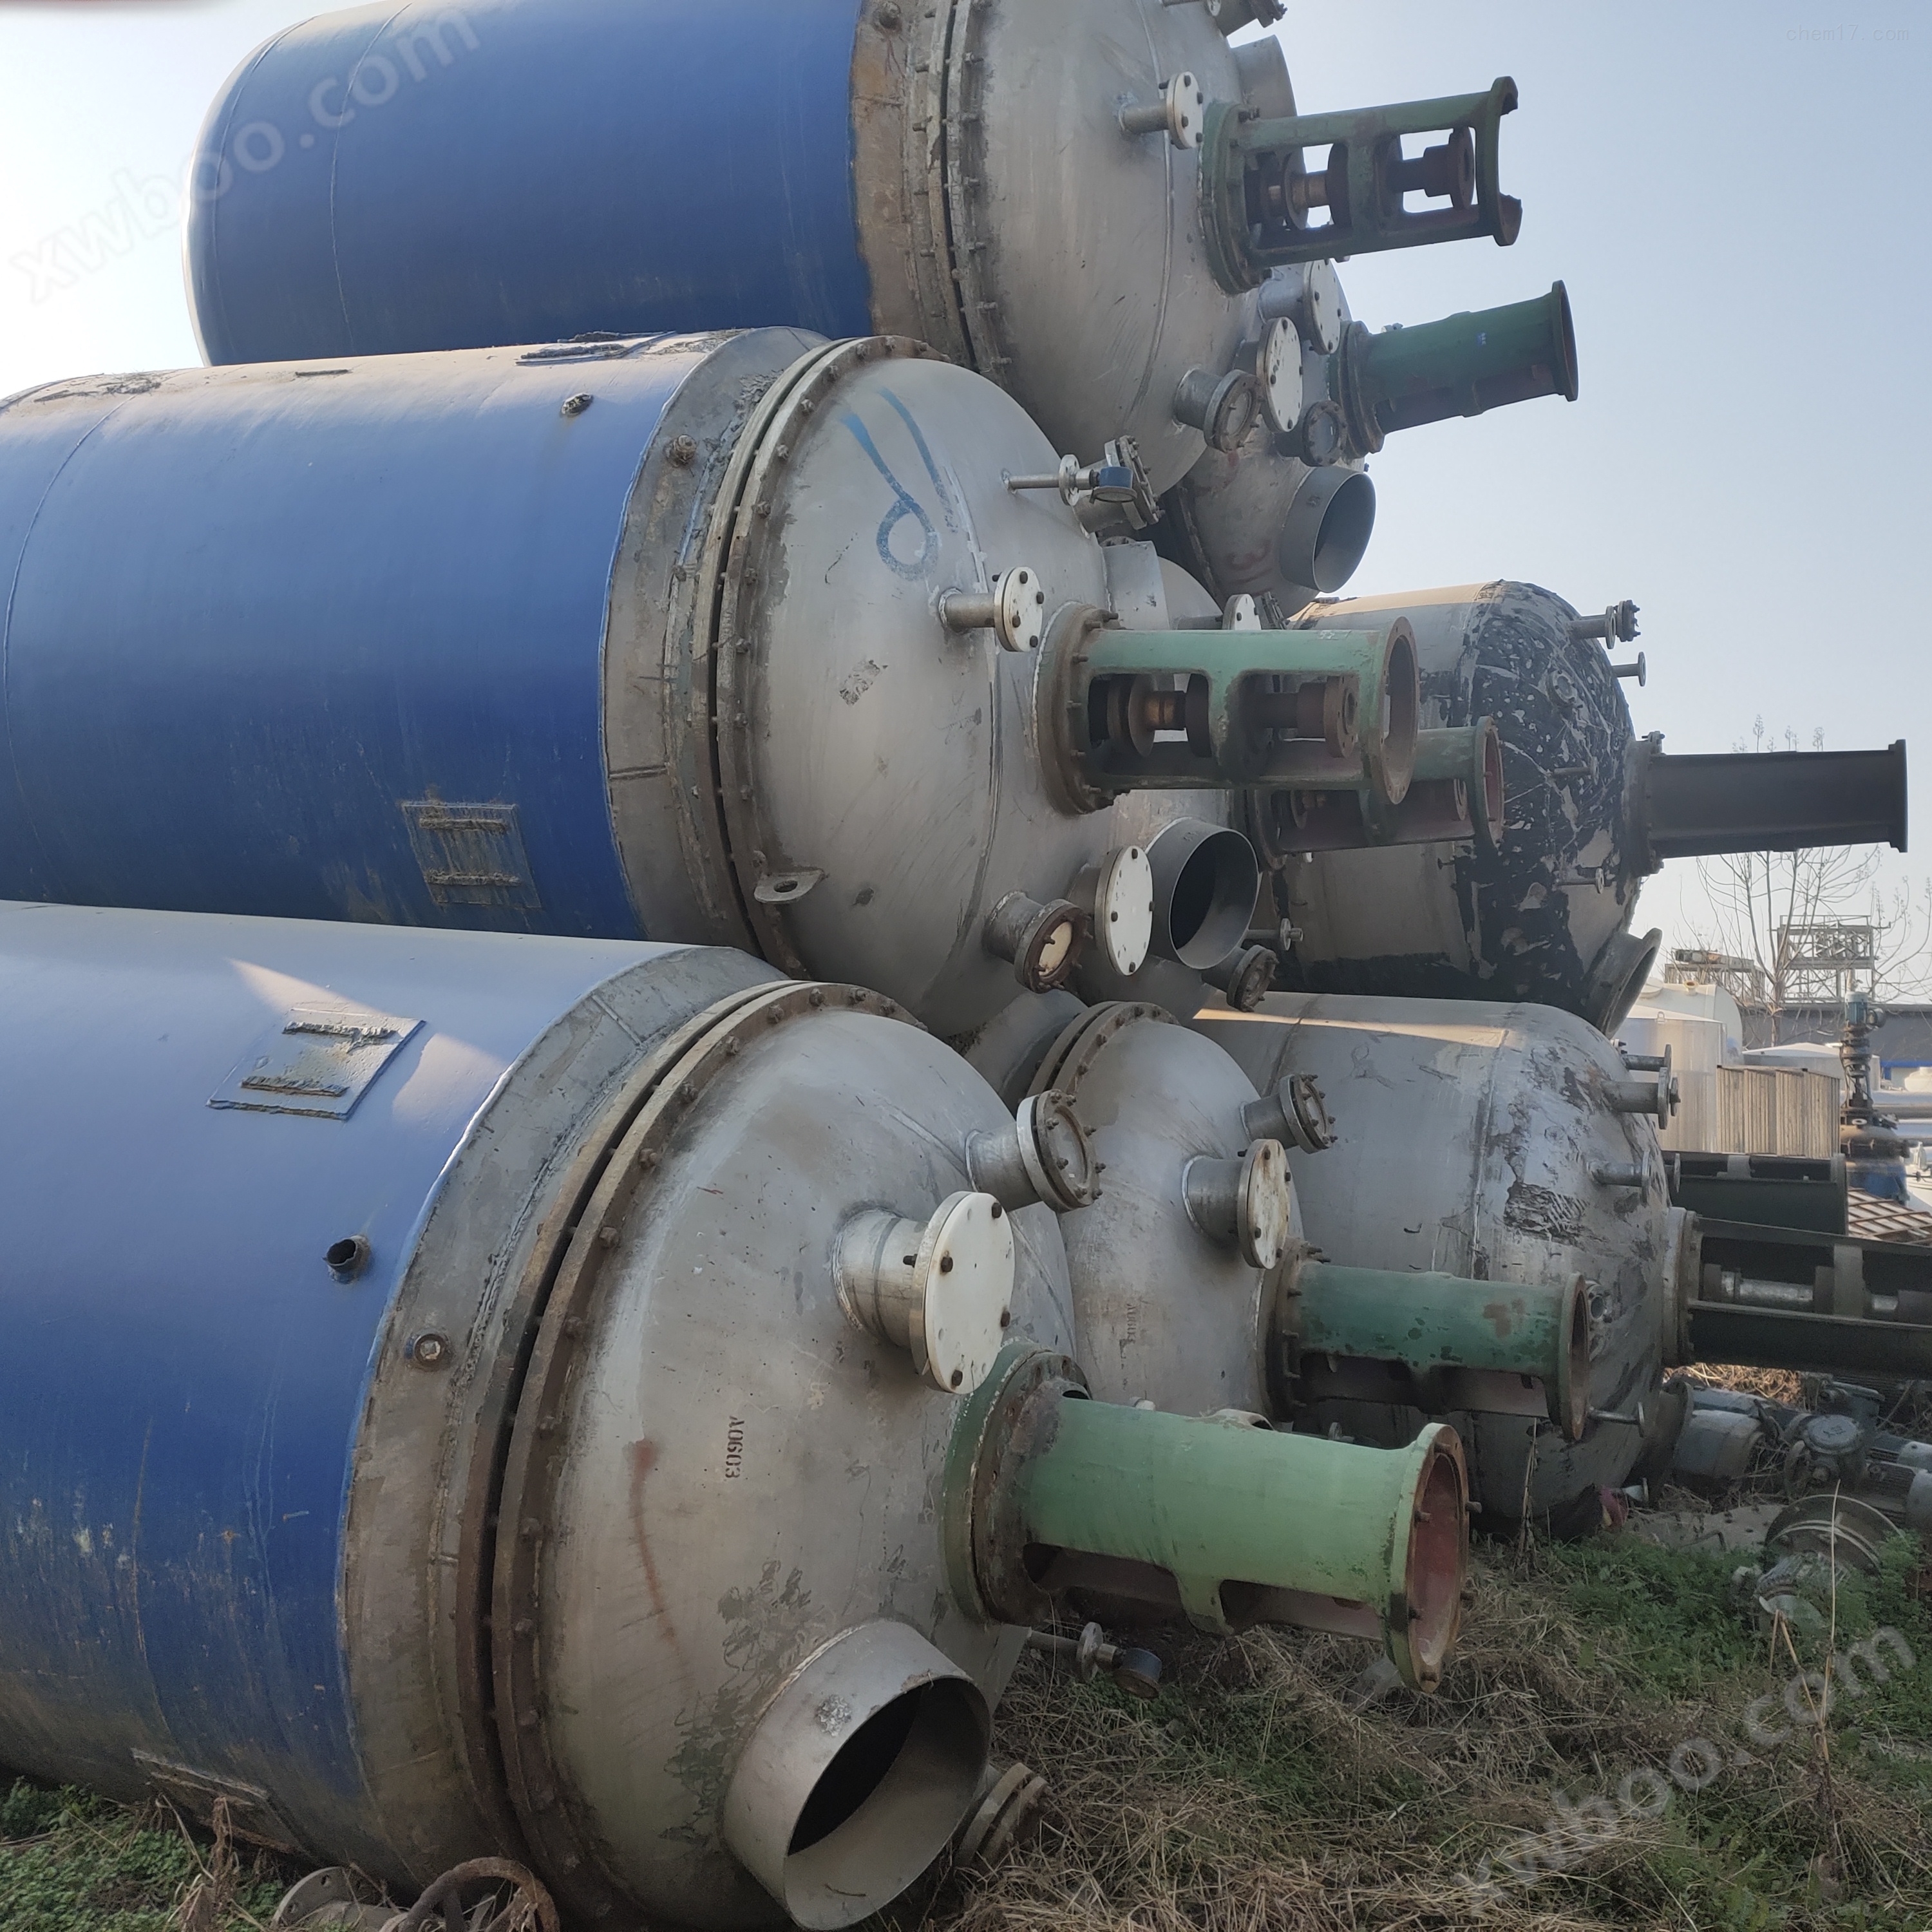
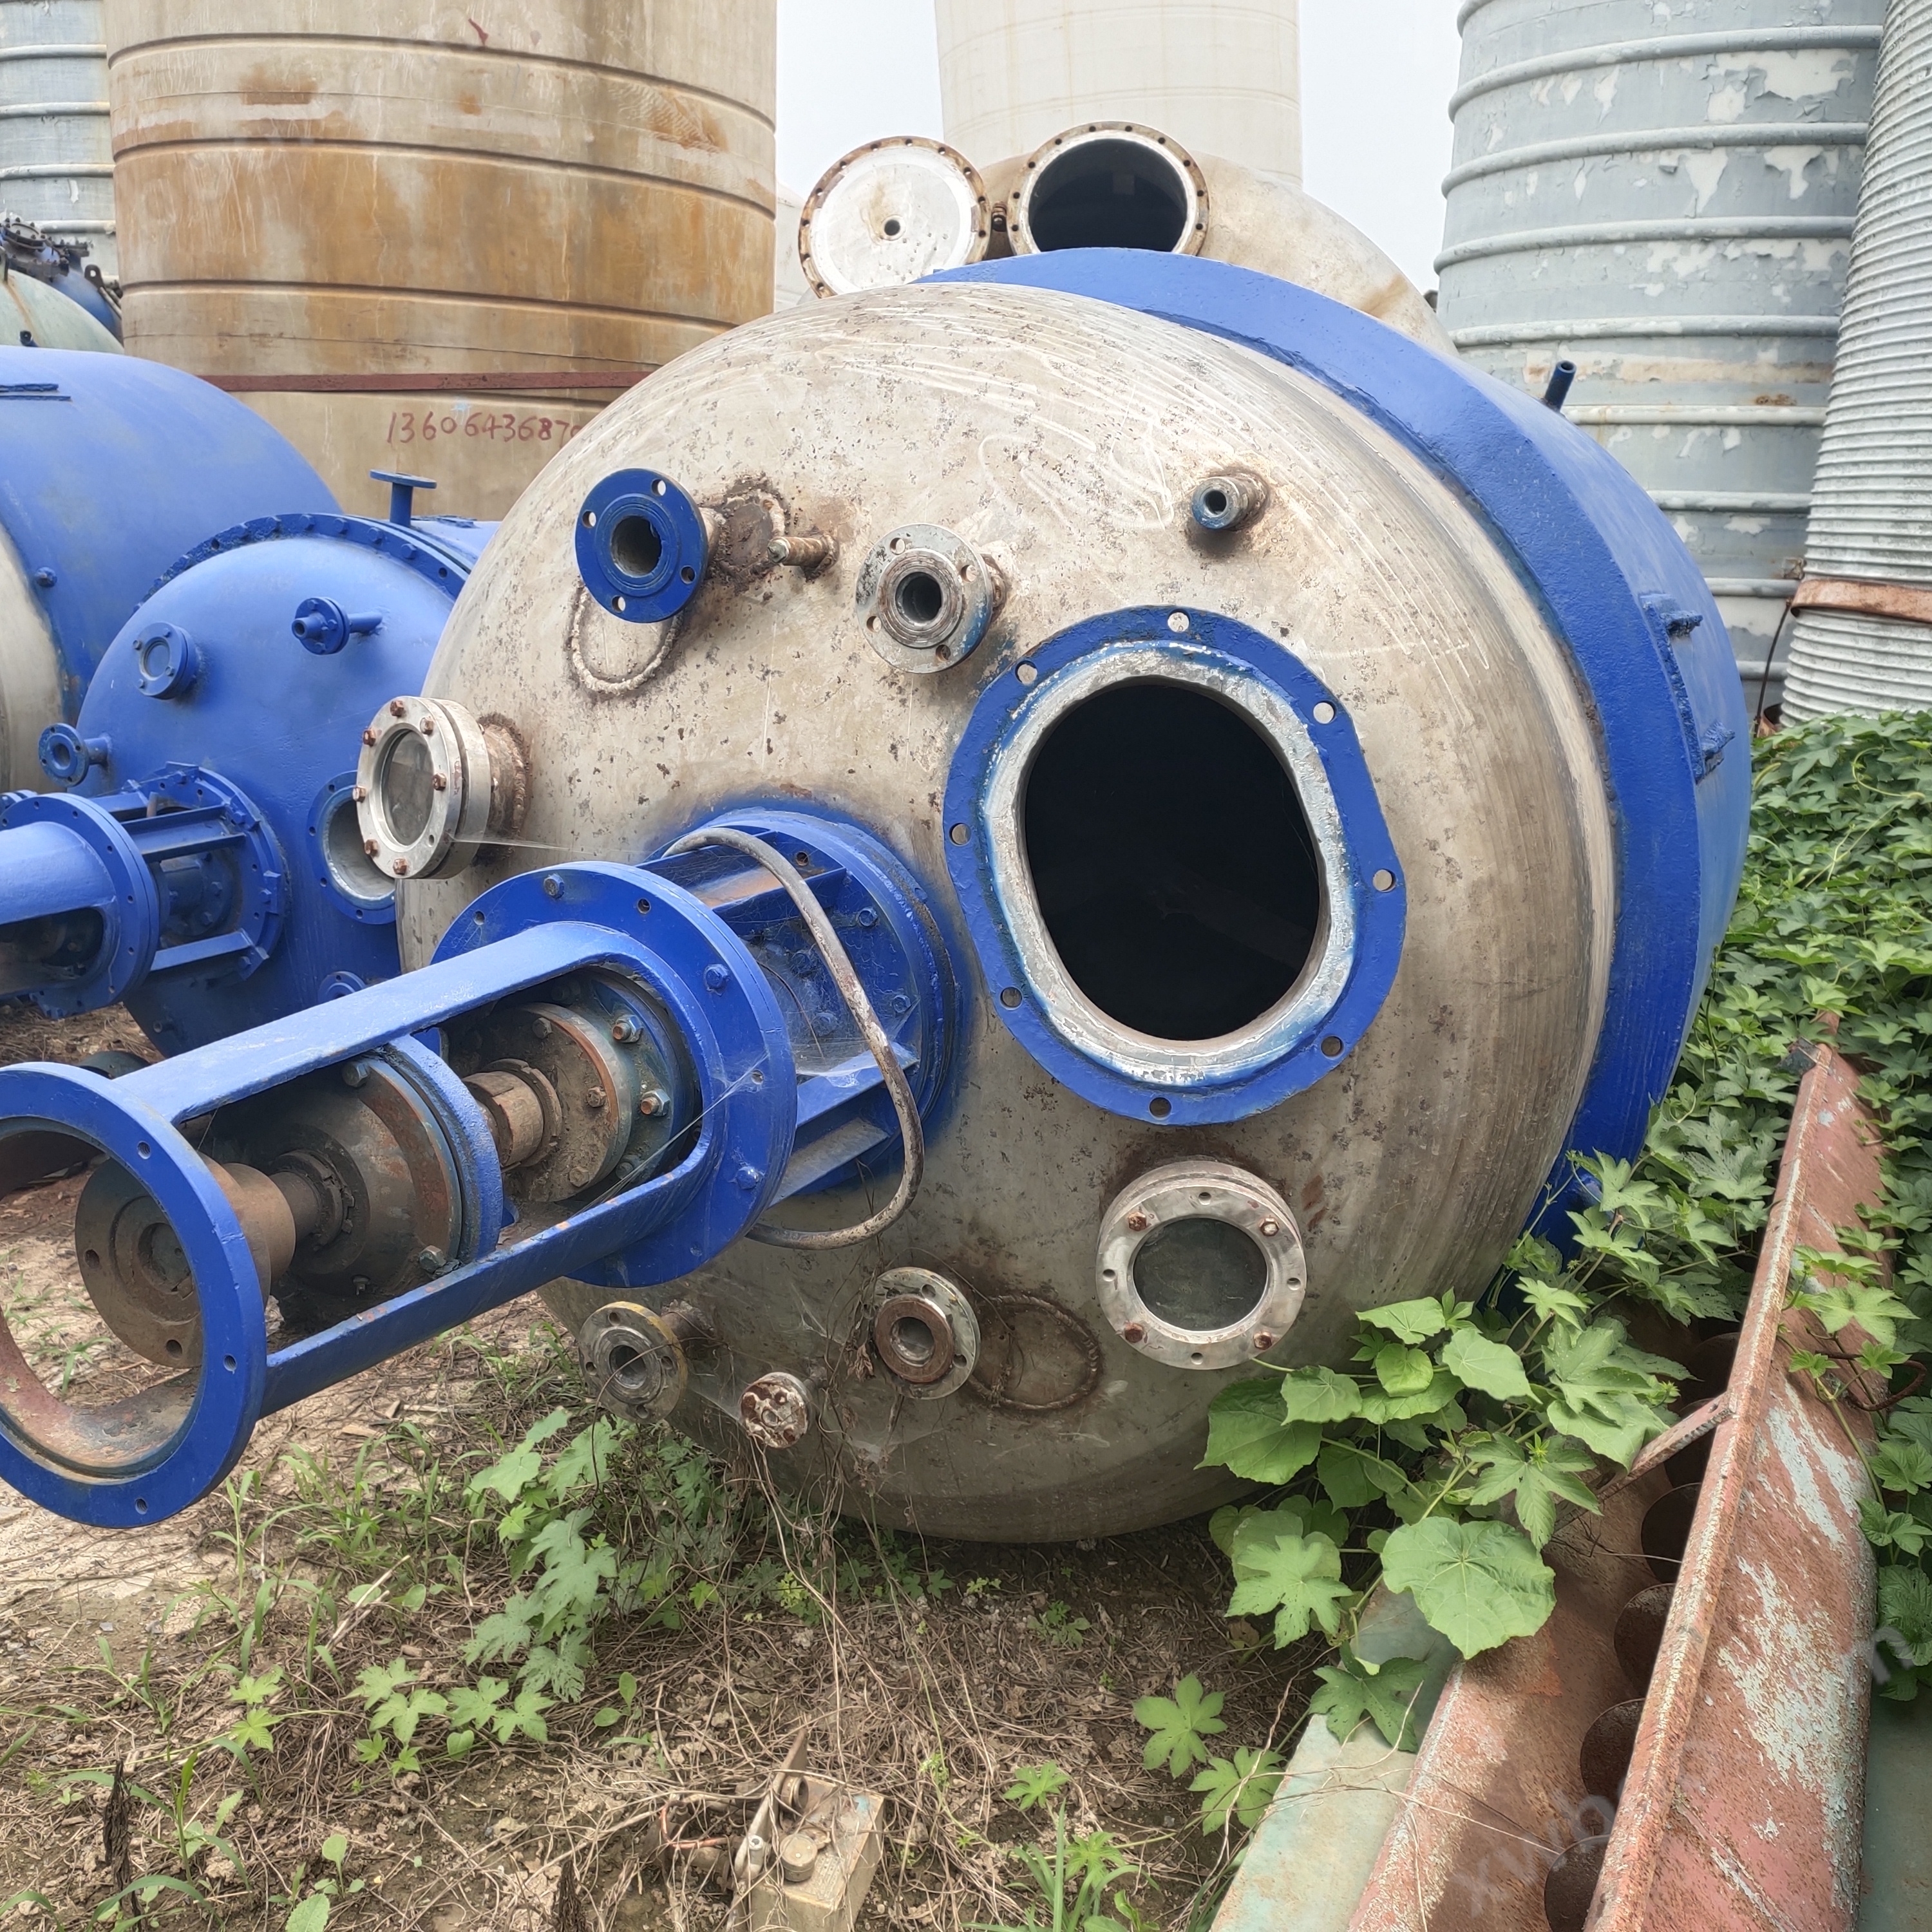
Reactor * esmalte de acero inoxidable
NegociableActualización en01/21
- modelo
- Naturaleza del fabricante
- Productores
- Categoría de producto
- Lugar de origen
Descripción general
La compañía opera reactor * reactor de esmalte de acero inoxidable reactor de esmalte de segunda mano reactor de acero inoxidable reactor de alta presión de segunda mano reactor de calentamiento eléctrico de segunda mano reactor de calentamiento eléctrico de segunda mano reactor de acero inoxidable secador de tambor de segunda mano reactor de acero inoxidable de segunda mano reactor de acero inoxidable de segunda mano reactor de acero inoxidable de segunda mano tanque de almacenamiento de acero inoxidable de segunda mano centrífuga de segunda mano filtro de prensa de segunda mano y otros equipos químicos de segunda mano equipos químicos de segunda mano equipos de bebidas de segunda mano equipos de protección ambiental de segunda mano equipos farmacéuticos de segunda mano equipos de secado de segunda mano Equipos de granulación de segunda mano equipos
Detalles del producto
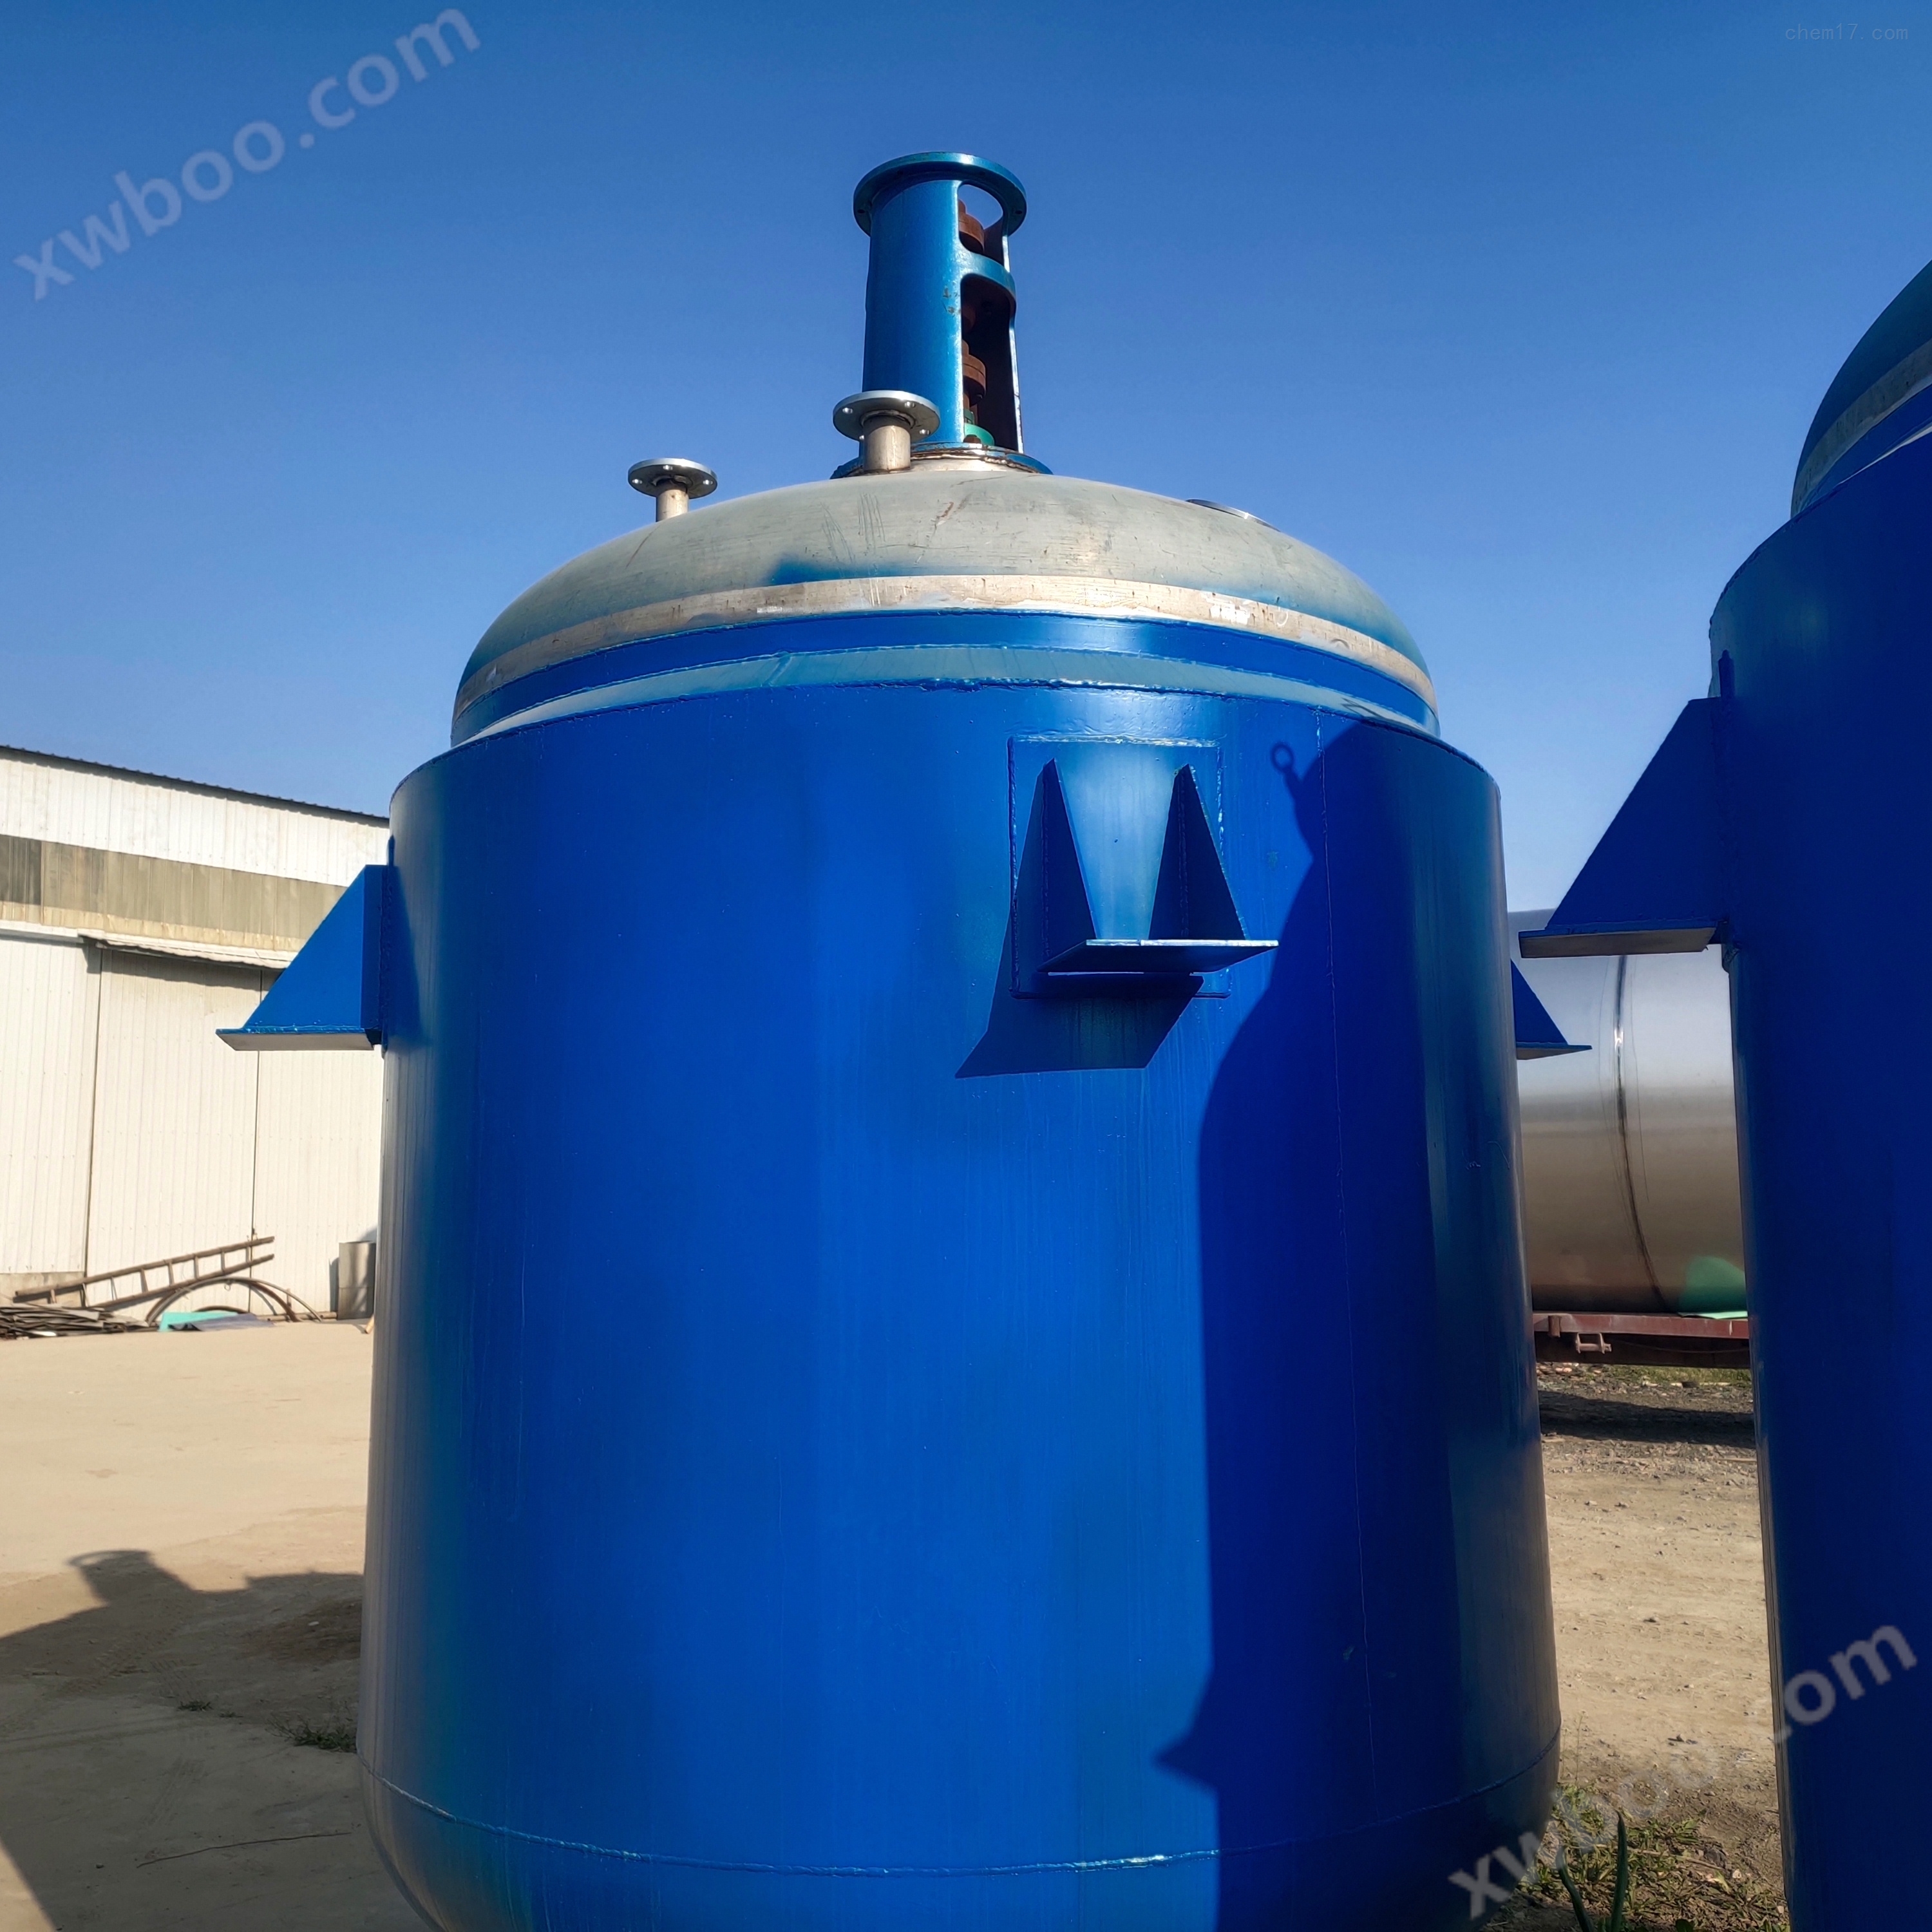
Reactor * esmalte de acero inoxidable
El reactor de esmalte consiste en recubrir vidrio de sílice con alto contenido en la superficie interior de un recipiente de acero y quemarlo firmemente en la superficie metálica a alta temperatura para convertirse en un producto compuesto. Por lo tanto, tiene la doble ventaja de la estabilidad del vidrio y la resistencia del metal, y es un excelente equipo resistente a la corrosión.
Resumen
Reactor de esmalte, estructura separada y cerrada, abierta para la separación de la tapa del cuerpo, conectada con almohadillas y clips en el medio, generalmente con un volumen inferior a 5000l; El tipo cerrado es una tapa corporal integrada, con un volumen general de más de 5000l. Estas dos estructuras tienen sus propias ventajas, el desmontaje abierto es más conveniente, si hay un problema con la boca de la tubería en la tapa del tanque, es fácil desmontarla y repararla por separado, mientras que el cierre tiene un mejor rendimiento de sellado. En términos generales, la estructura abierta también tiene dos tipos: conexión de brida de soldadura plana y tapa plana.
Mantenimiento del reactor de esmalte
(1) cada turno (frecuente) recorre para comprobar si la presión de operación, la temperatura, el vacío, etc. en el caldero y la chaqueta del reactor de esmalte están dentro del rango de operación seguro permitido por el equipo (especialmente la presión de uso de la chaqueta del reactor no permite sobrepresión), y la agitación debe prestar atención al sonido de funcionamiento del equipo a menudo al girar, prestando atención a si la manga del termómetro y la agitación en el caldero son anormales.
(2) los operadores de equipos y los trabajadores de mantenimiento deben utilizar los medios de ver, tocar y escuchar el equipo para ver la apariencia, tocar el aumento de la temperatura y escuchar el sonido, juzgar si el equipo funciona normalmente, e informar oportunamente si hay peligros ocultos.
(3) mantenimiento regular del reactor de esmalte
① de acuerdo con el ciclo de mantenimiento del reactor de esmalte, el mantenimiento se organiza dos veces al año, y el tiempo generalmente está programado antes y después del Festival de primavera y durante la revisión.
② antes y después del Festival de primavera de cada año, solo se desmontan e inspeccionan la manga del termómetro y el tubo de admisión del reactor de esmalte.
③ durante la revisión anual, además de inspeccionar la carcasa del termómetro y el tubo de admisión, también se debe completar la inspección del esmalte de la pulpa mezcladora y la pared interior del reactor, la prueba de presión de la chaqueta del reactor, el cambio de aceite del reductor, la anticorrosión del exterior del reactor y la inspección de aislamiento térmico y frío.


Operación de instalación
1. el autoclave debe colocarse en el Interior. Al equipar varios autoclaves, deben colocarse por separado. Cada Sala de operaciones debe tener una salida que conduzca directamente al aire libre o al canal, y se debe garantizar que el equipo esté bien ventilado.
2. al cargar la tapa del caldero, se debe evitar que las superficies de sellado entre las tapas del caldero se golpeen entre sí. Coloque cuidadosamente la tapa del caldero en la posición fija en el cuerpo del caldero, y al apretar la tuerca principal, debe apretarse gradualmente en diagonal y simetría muchas veces. La fuerza debe ser uniforme y no se permite que la tapa del caldero se incline hacia un lado para lograr un buen efecto de sellado.
3. en la Unión de Tuercas positivas y negativas, solo se deben girar las tuercas positivas y negativas con precisión, las dos superficies de sellado de arco no deben girar relativamente, y todas las piezas de conexión de patrón de tuerca deben aplicarse aceite lubricante cuando estén ensambladas.
4. la línea de la válvula de aguja está sellada, solo necesita girar suavemente la aguja de la válvula y presionar la cubierta apretada para lograr un buen efecto de sellado.
5. mueva el cuerpo giratorio en el caldero a mano para comprobar si el funcionamiento es flexible.
6. el controlador debe colocarse plano en la Mesa de operaciones, con una temperatura ambiente de trabajo de 10 - 40 ° C y una humedad relativa inferior al 85%. el medio circundante no contiene polvo conductor ni gas corrosivo.
7. verifique si los componentes móviles y los puntos de fijación en el panel y la placa trasera son normales, retire la tapa superior, verifique si el contacto del conector está suelto, si hay daños o corrosión debido al transporte y almacenamiento inadecuados.
8. el controlador debe estar conectado a tierra de manera confiable.
9. conecte todos los cables, incluidos los cables de alimentación, los cables del horno eléctrico entre el controlador y el caldero, los cables del motor y los cables del sensor de temperatura y el velocímetro.
10. cierre el interruptor principal de aire "fuente de alimentación" en el panel, y el indicador digital debe mostrarse.
11. establezca varios parámetros en el indicador digital (como la temperatura de alarma del límite superior, la temperatura de trabajo, etc.) y luego presione el interruptor de "calentamiento", el horno eléctrico se conecta y la luz indicadora en el interruptor de "calentamiento" se enciende. Ajustando la perilla de "regulación de presión", se puede ajustar la Potencia de calentamiento del horno eléctrico.
12. Presione el interruptor de "mezcla" para electrificar el motor de mezcla, mientras se enciende la luz indicadora en el interruptor de "mezcla", gire lentamente la perilla de "regulación de velocidad" para que el motor gire lentamente, observe si el motor gira positivamente, si es correcto, detenga la máquina y colgue el cinturón, y luego reinicie.
13. después de la operación, se puede enfriar naturalmente, enfriar con agua o colocarse sobre el soporte para enfriarse. Después de que la temperatura baje, se libera el gas de presión en el caldero para que la presión baje a la presión atmosférica (el manómetro muestra cero), luego se afloja la tuerca principal de manera simétrica e igualitaria, luego se elimina la tuerca principal, y luego se retira cuidadosamente la tapa del caldero y se coloca en el soporte.
14. después de cada operación, se deben eliminar los residuos del cuerpo y la tapa del caldero. El sello hermético principal debe limpiarse con frecuencia y mantenerse limpio, y no se permite limpiarlo con objetos duros o ásperos superficiales.
Reactor * esmalte de acero inoxidable
(1) lugar del dispositivo: el reactor debe instalarse en una Sala de Operaciones de alta presión que cumpla con los requisitos de protección contra explosiones. cuando se equipen varios reactores, debe colocarse por separado. cada dos debe estar separado por una pared de protección contra explosiones segura. cada Sala de operaciones debe tener un canal y una salida al aire libre. cuando exista un Medio explosivo, se debe garantizar que el equipo esté bien ventilado.
(2) después de abrir el embalaje, verifique si el equipo está dañado, instale el equipo de acuerdo con el modelo del equipo de acuerdo con el dibujo estructural, y verifique las piezas equipadas de acuerdo con la lista de embalaje. Si el método de calentamiento es el calentamiento eléctrico por aceite térmico, compre el modelo correspondiente de aceite térmico de acuerdo con la temperatura de uso (nota: el aceite térmico no permite contener agua) para agregar, al agregar, abra el repostaje en la parte superior de la chaqueta y abra el nivel de aceite en la parte media y superior de la chaqueta. Repostar a través de la boca de repostaje, y esperar a que la boca de nivel de aceite fluya; Después de atornillar la boca de nivel de aceite, no atornillar la boca de llenado para evitar la presión.
(3) instalación y sellado del cuerpo del caldero y la tapa del caldero: el cuerpo del caldero y la tapa del caldero utilizan juntas o superficies cónicas para entrar en contacto con la línea de la superficie del arco, apretando la tuerca principal para que se presionen mutuamente para lograr un buen efecto de sellado. Al apretar la tuerca, debe ser diagonalmente simétrica, apretada gradualmente muchas veces, con fuerza uniforme, y no se permite que la tapa del caldero se incline hacia un lado para lograr un buen efecto de sellado. Al apretar la tuerca principal, no debe exceder el rango de par de apriete prescrito de 40 a 120n.m para evitar que la cubierta de sellado se apriete o se desgaste por sobrecarga. Las superficies de sellado deben cuidarse especialmente, limpiando las superficies de sellado superior e inferior con papel o tela relativamente suaves antes de cada instalación, prestando especial atención a no tocar las cicatrices en el cuerpo del caldero y las superficies de sellado de la tapa del caldero. Si se opera razonablemente, se puede usar más de 10000 veces. Después de que la superficie de sellado se destruye, es necesario volver a procesarla y repararla para lograr un buen rendimiento de sellado. Al quitar la tapa del caldero, la tapa del caldero debe levantarse lentamente hacia arriba y hacia abajo para evitar que las superficies de sellado entre el cuerpo del caldero y la tapa del caldero choquen entre sí. Si el sello está sellado con juntas (tetrafluoro, almohadillas de aluminio, almohadillas de cobre, almohadillas de amianto, etc.), se puede lograr un buen efecto de sellado apretando la tuerca principal.
(4) la instalación de válvulas, medidores de presión y válvulas de Seguridad logra el efecto de sellado apretando las tuercas positivas y negativas. las superficies de sellado de arco que conectan los dos extremos no deben girar relativamente. al montar todas las piezas de conexión de tornillo, deben aplicarse lubricantes o grafito mezclado con aceite para evitar la muerte. Uso de la válvula: la válvula en forma de aguja está sellada con un cable, basta con girar suavemente la aguja de la válvula y presionar la superficie de sellado para lograr un buen rendimiento de sellado, prohibiendo la fuerza excesiva para evitar daños a la superficie de sellado.
(5) después de la instalación del equipo, introduzca una cierta cantidad de nitrógeno para garantizar la presión durante 30 minutos, verifique si hay fugas, use espuma de jabón para encontrar los puntos de fuga de la tubería y la boca del tubo, suelte el gas y apriete después de encontrarlos, y vuelva a introducir la prueba de presión de nitrógeno para garantizar que no haya fugas y comience a funcionar normalmente.
(6) cuando se enfría, se puede enfriar internamente con agua a través de la bobina de enfriamiento, y se prohíbe el enfriamiento rápido para evitar que el estrés excesivo de la diferencia de temperatura cause grietas en la bobina de enfriamiento y el cuerpo del caldero. Cuando la temperatura en el caldero supera los 100 ° C durante el trabajo, la chaqueta de agua entre la fuerza magnética del agitador y la tapa del caldero debe pasar por agua de enfriamiento para garantizar que la temperatura del agua sea inferior a 35 ° C para evitar la desmagnetización del acero magnético.
(7) dispositivo de seguridad: se utiliza una placa de voladura de metal de arco positivo, el material es de acero inoxidable, fabricada de acuerdo con las "condiciones técnicas de voladura de metal de arco" estándar gb567 - 89, que se ha probado en la fábrica y no se puede ajustar a voluntad. Si se ha explotado, es necesario volver a reemplazarlo, el período de reemplazo es determinado por la unidad de uso de acuerdo con la situación real de la unidad, para aquellos que superan la presión de explosión calibrada del disco de explosión y no explotan, se debe reemplazar, con frecuencia no más del 80% de la presión inferior del disco de explosión, y se debe prestar atención a la convexidad del disco de explosión hacia arriba al reemplazar.
(8) después de la reacción, * enfriar y enfriar, y luego descargar el gas en el caldero al aire libre a través de la tubería, para que la presión en el caldero se reduzca a la presión atmosférica, está estrictamente prohibido desmontarlo con presión, y luego aflojar y quitar simétricamente el perno principal y la tuerca, y luego quitar cuidadosamente la tapa del caldero (o levantar la tapa del caldero) y colocarla en el soporte. durante el proceso de descarga, se debe prestar especial atención a proteger la superficie de sellado.
(9) limpieza en el caldero: después de cada operación, utilice un líquido de limpieza (utilice un líquido de limpieza para evitar la corrosión del material principal) para eliminar los residuos del cuerpo del caldero y la superficie de sellado, debe limpiarse y mantenerse limpia con frecuencia, y no se permite la limpieza con sustancias duras o artículos con superficie áspera.
Producto similar Recomendar