-
Correo electrónico
mingsheng2020@qq.com
- Teléfono
-
Dirección
Liangshan
Categorías de producto
- Reactor de acero inoxidable de 500 litros de segunda mano
- Recuperación de fermentadores de acero inoxidable de segunda mano
- Tanque de almacenamiento de acero inoxidable de 30 metros cúbicos de segunda mano
- Reactor de esmalte de segunda mano
- Tanques de almacenamiento de acero inoxidable de segunda mano
- Reactor de esmalte de 10 metros cúbicos de segunda mano
- Reactor de acero inoxidable de segunda mano
Liangshan Mingsheng Second hand Equipment Purchase and Sales Department
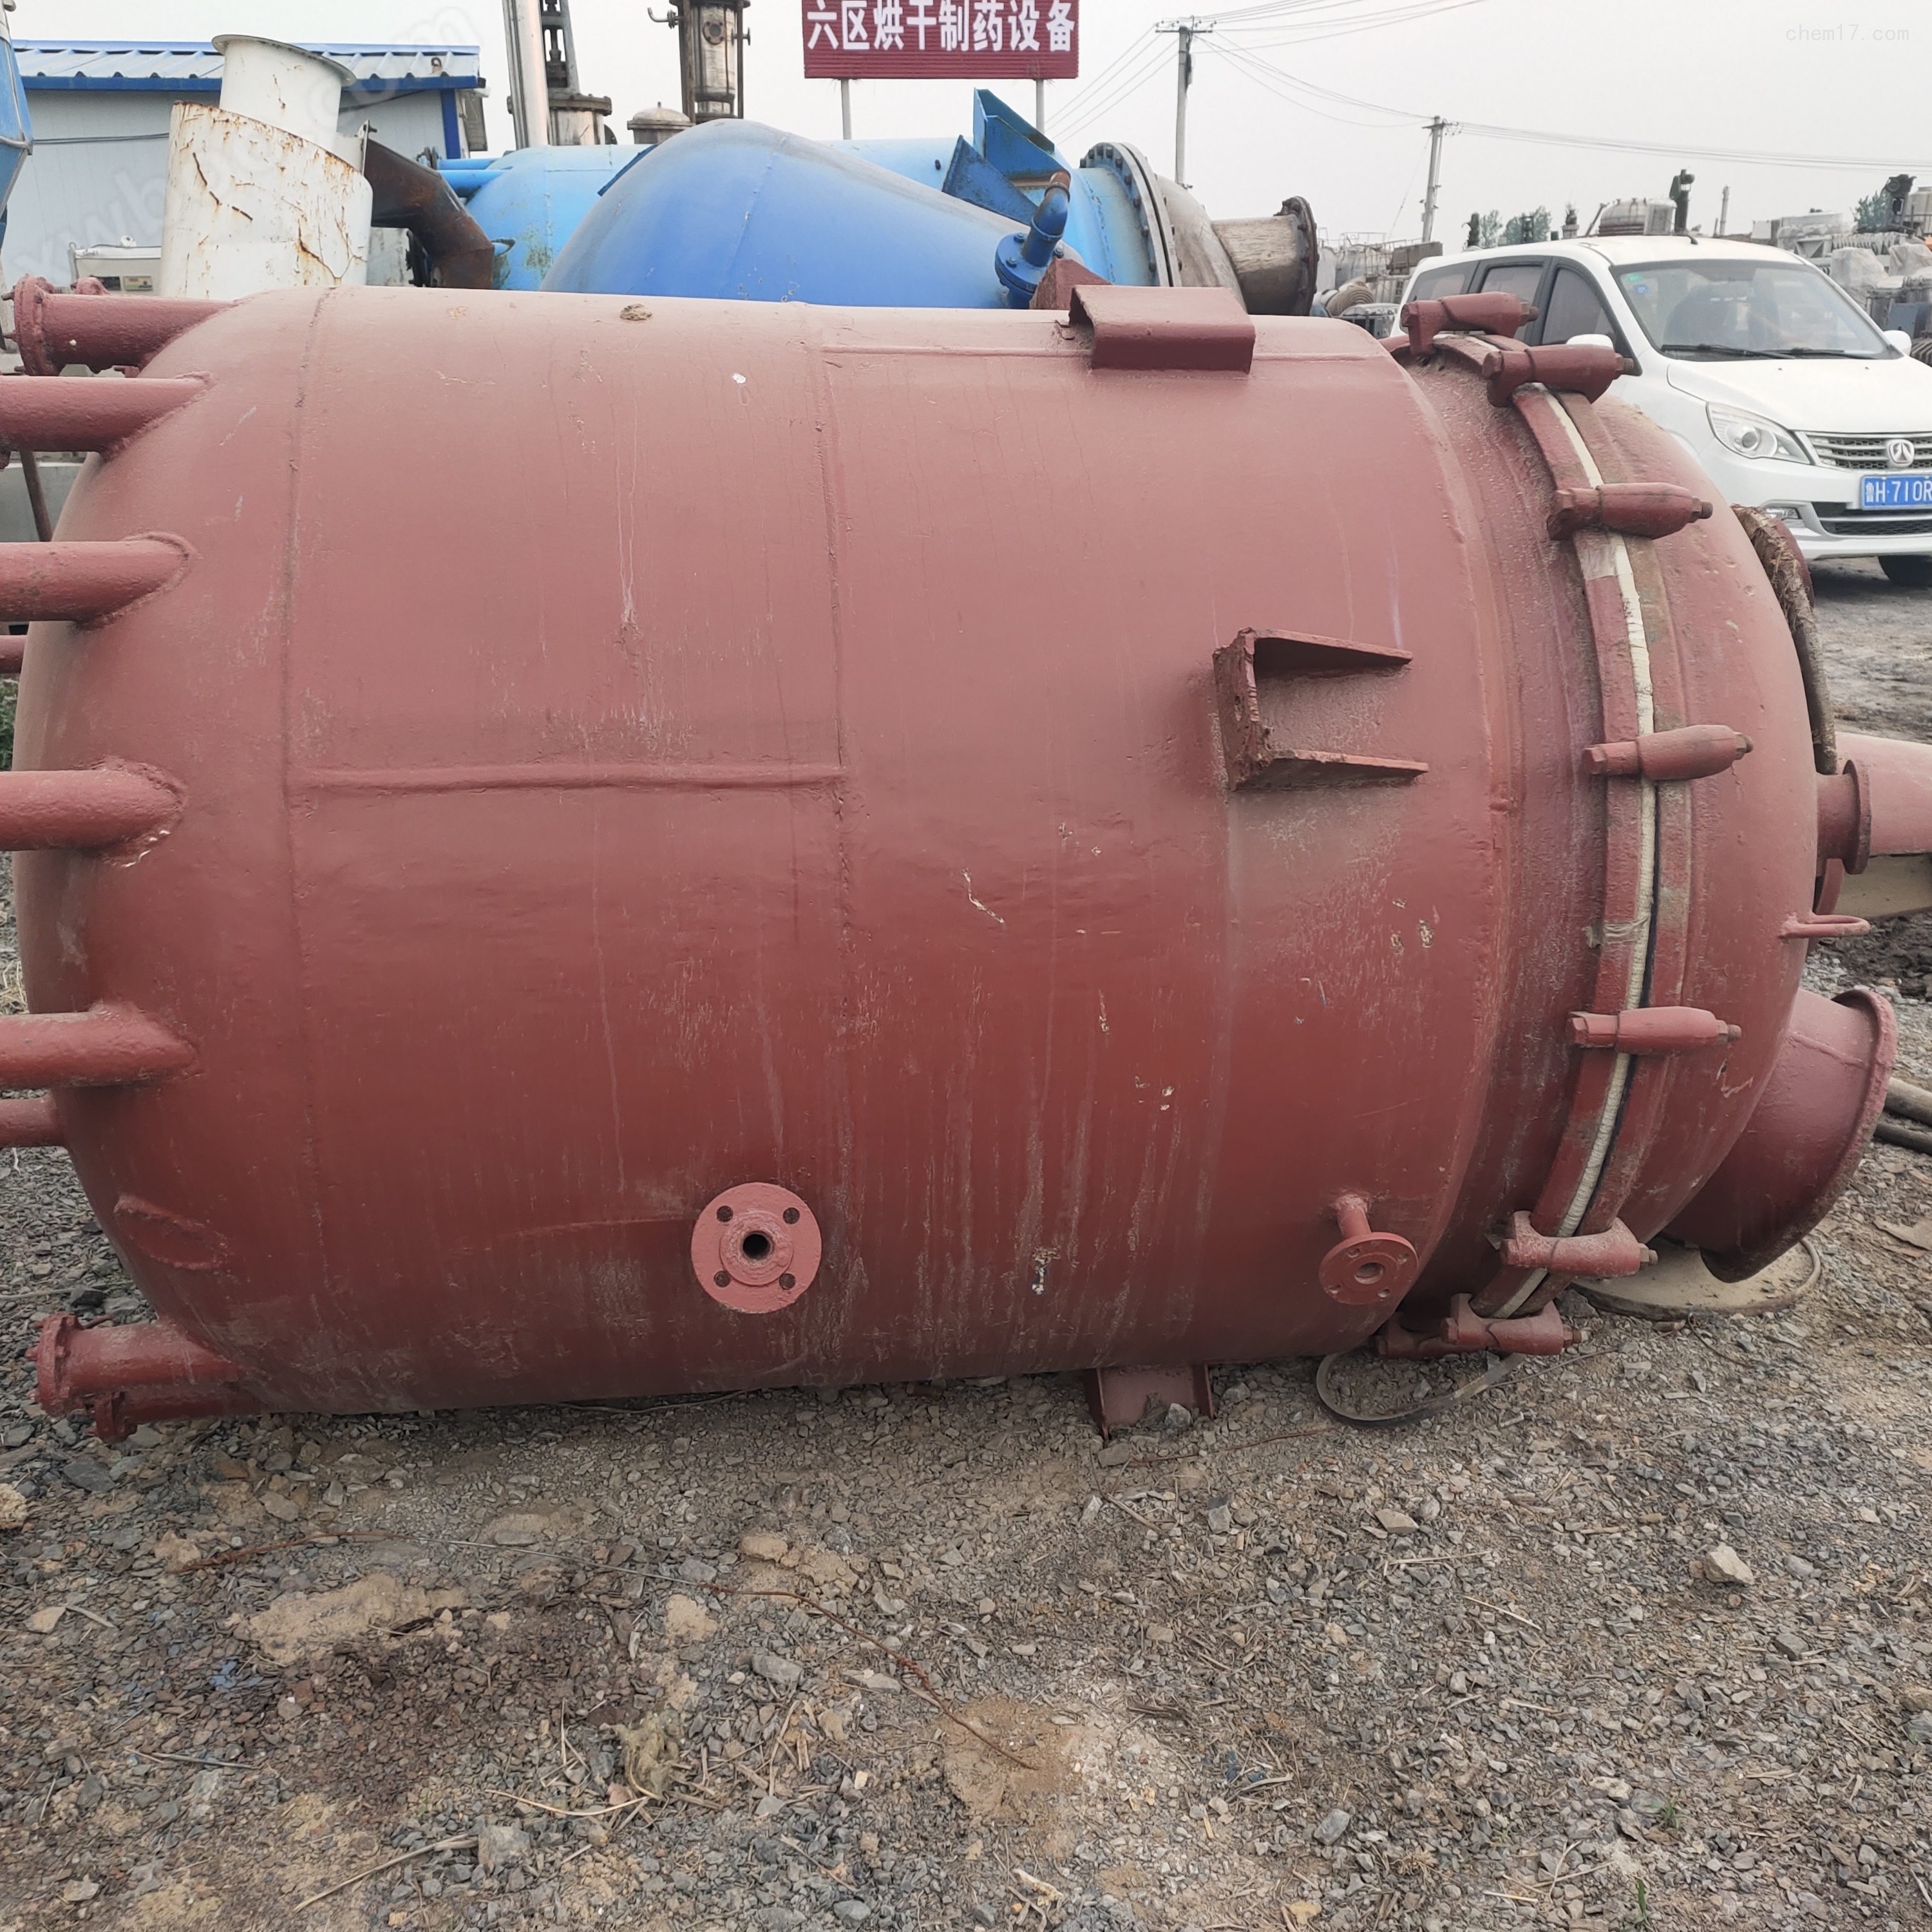
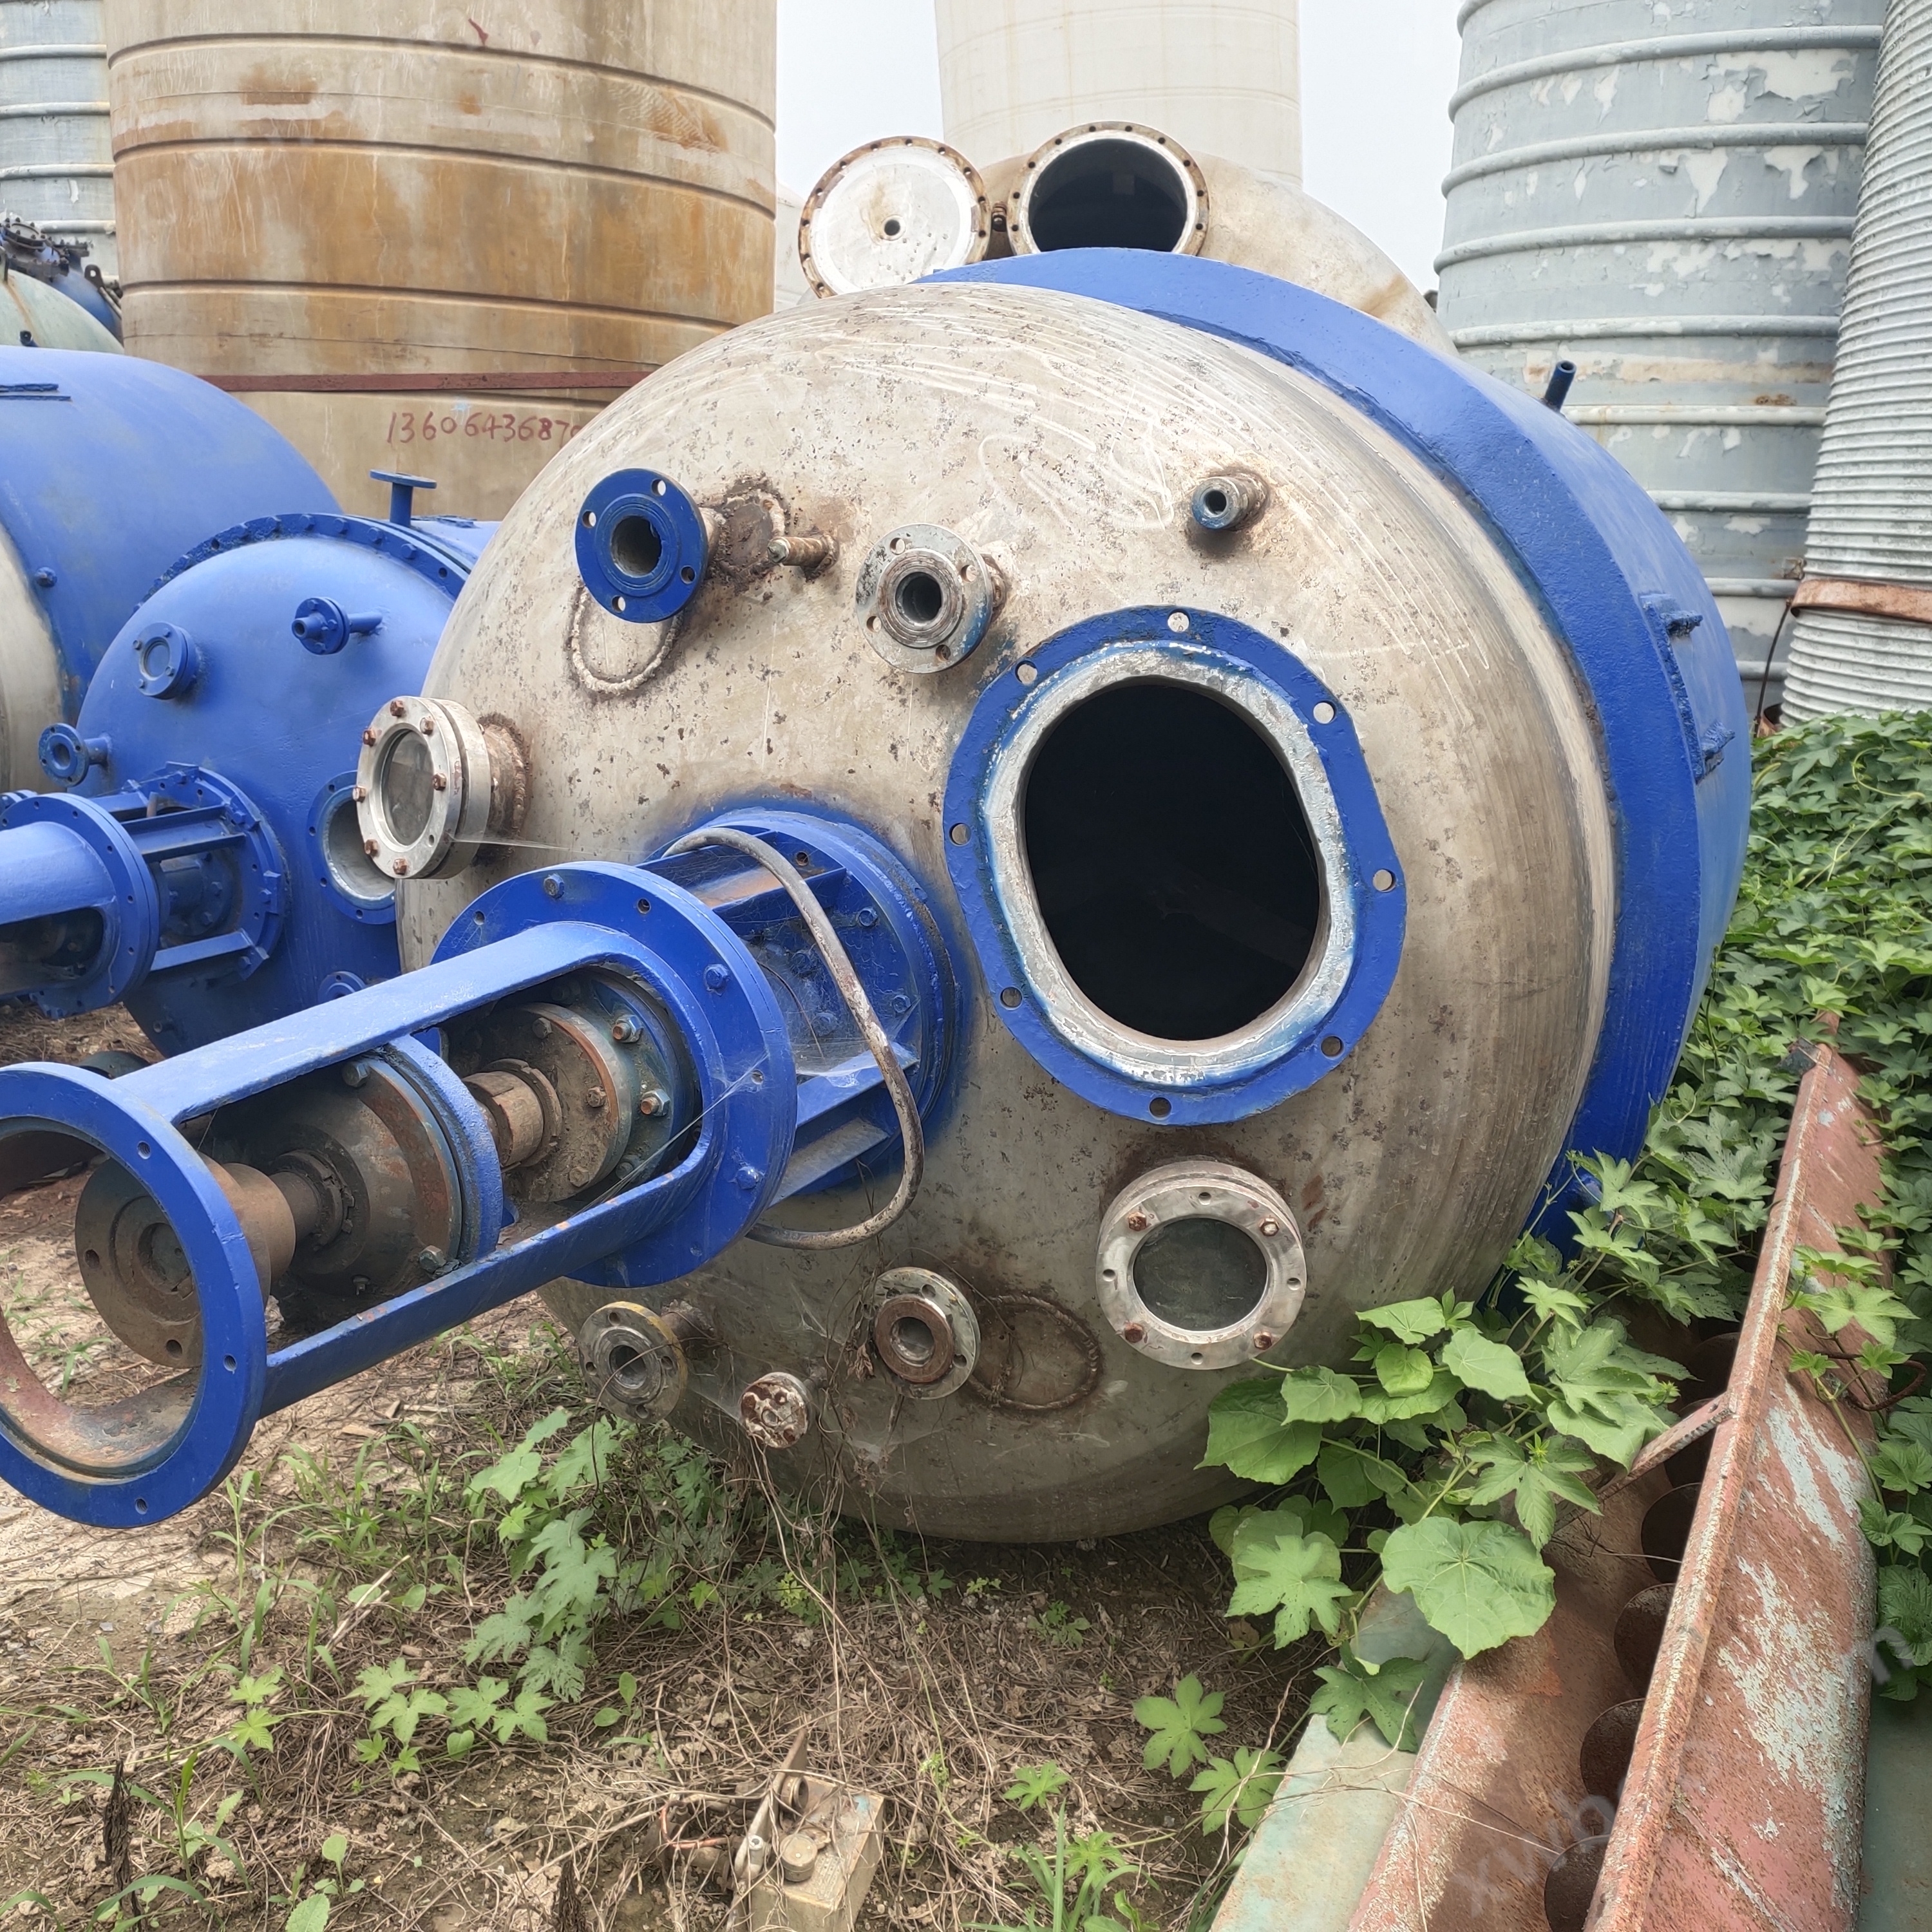
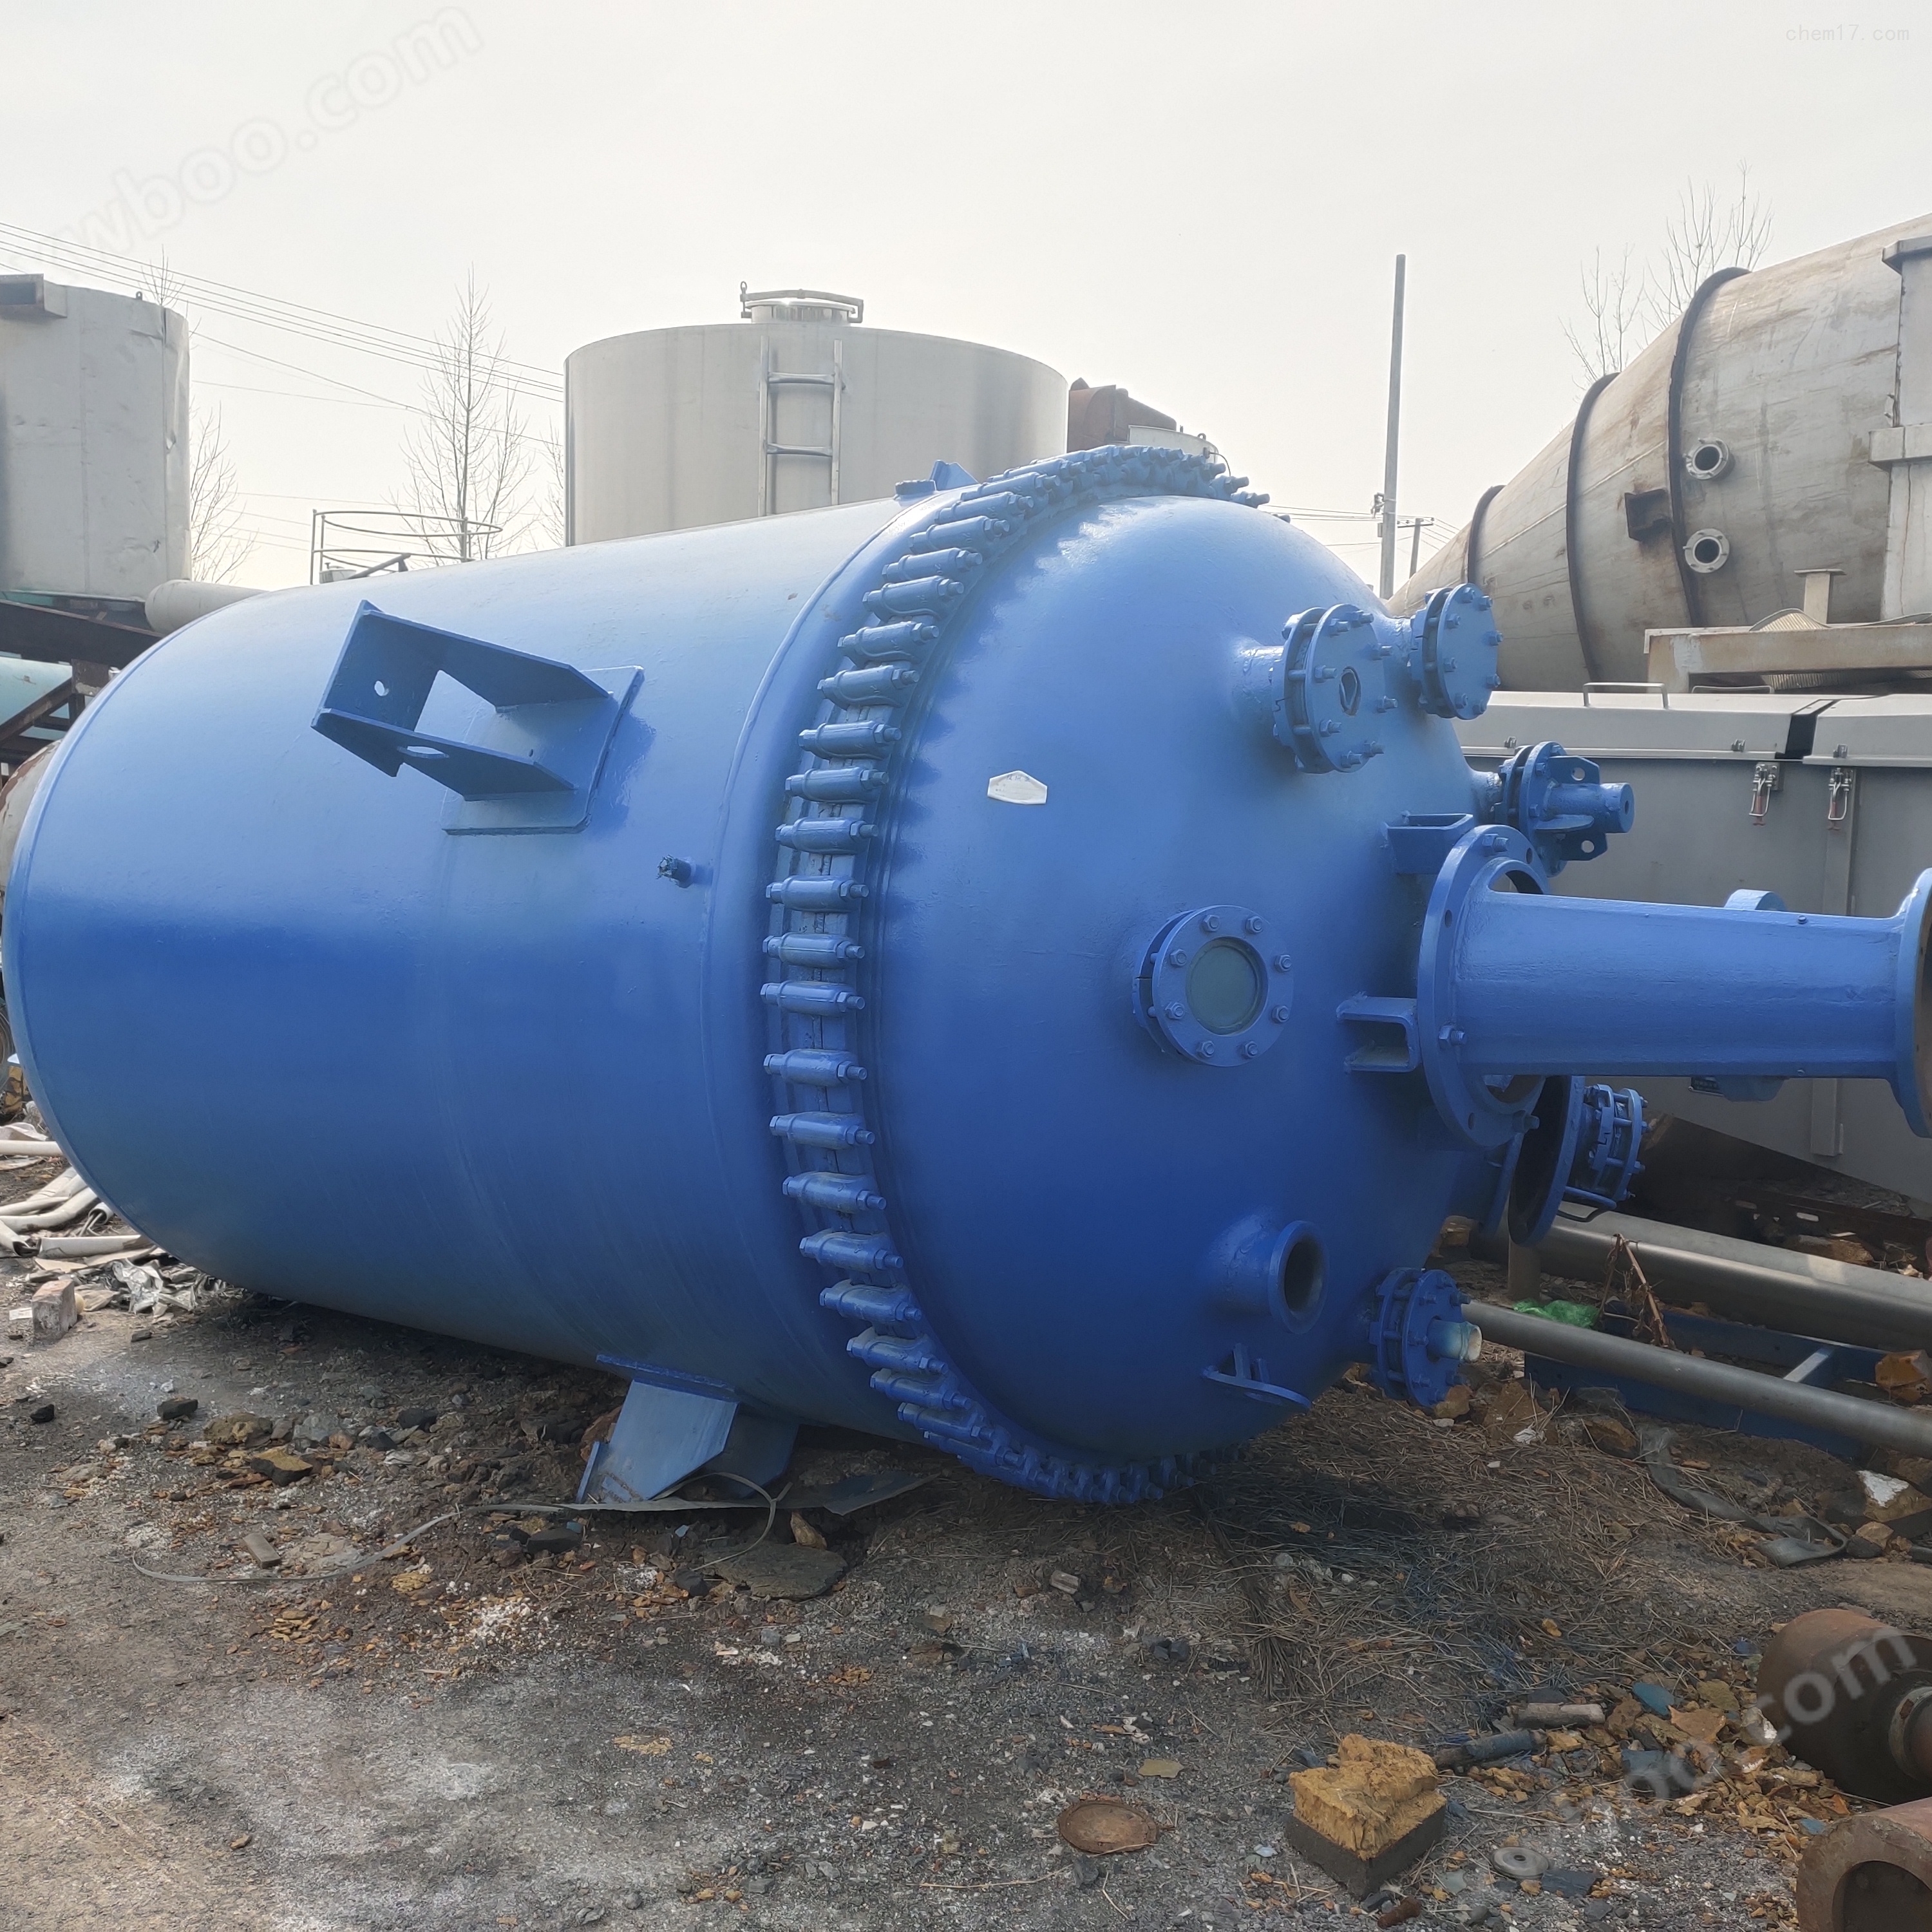
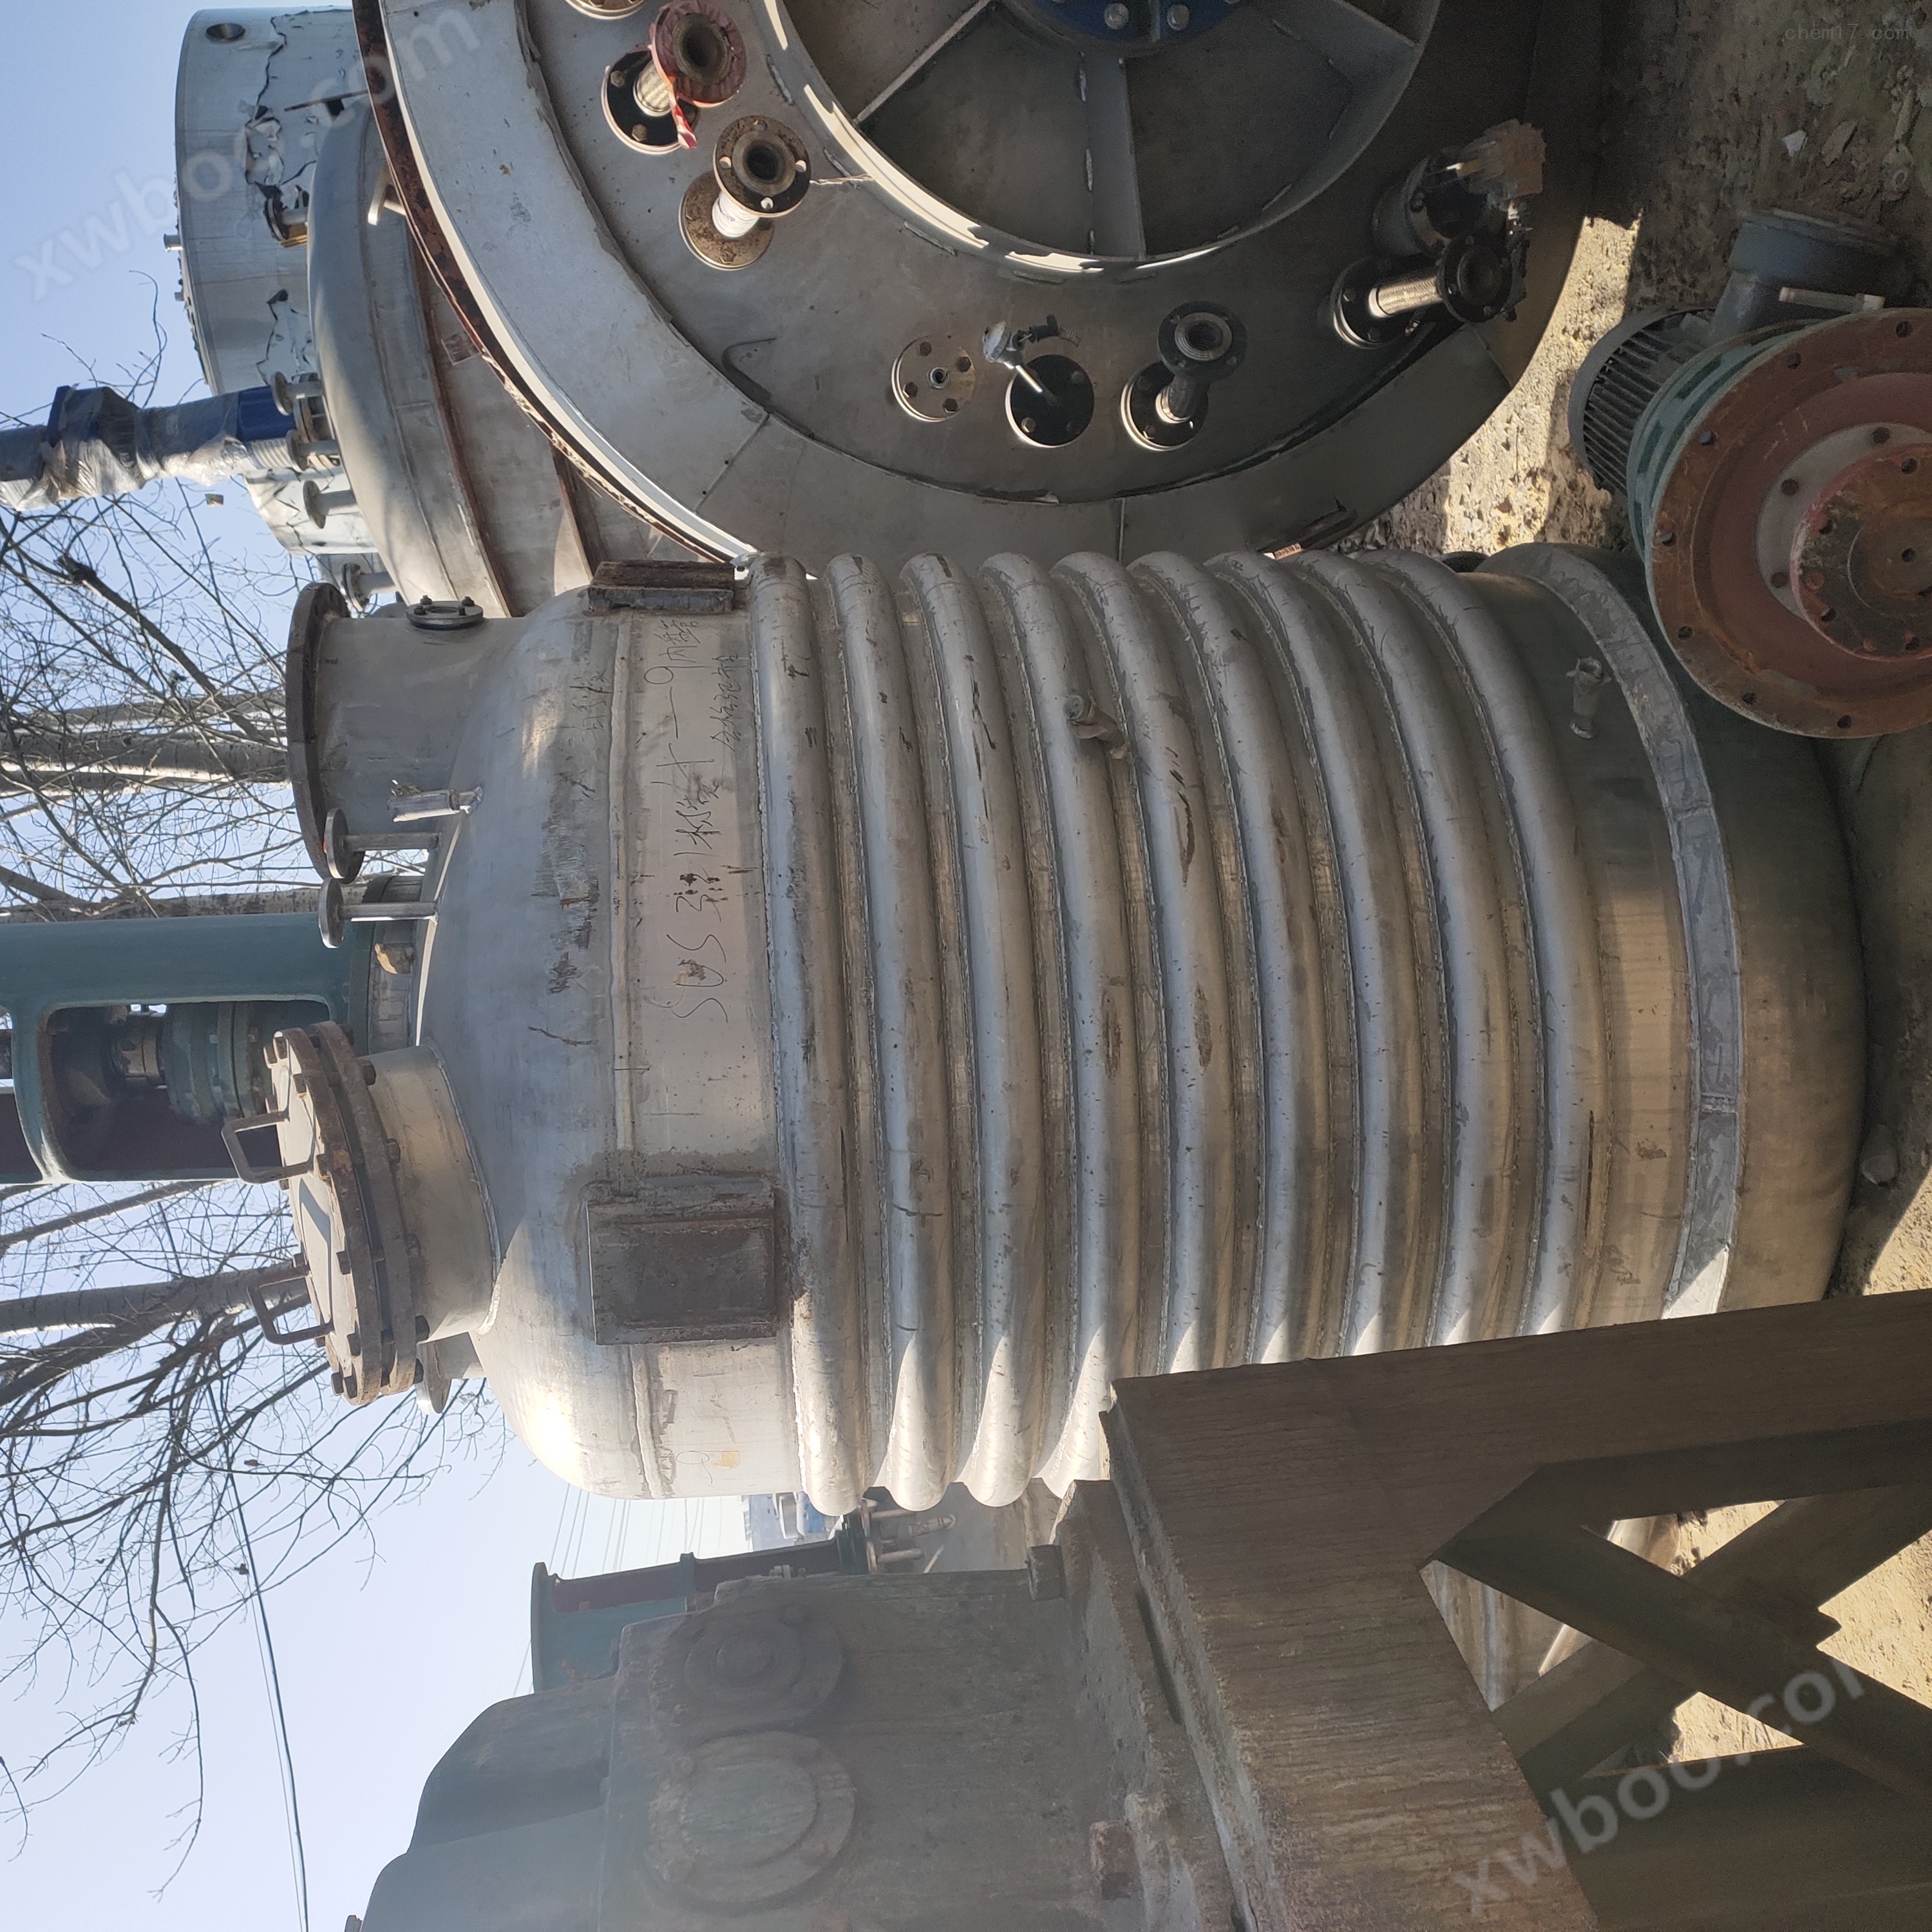
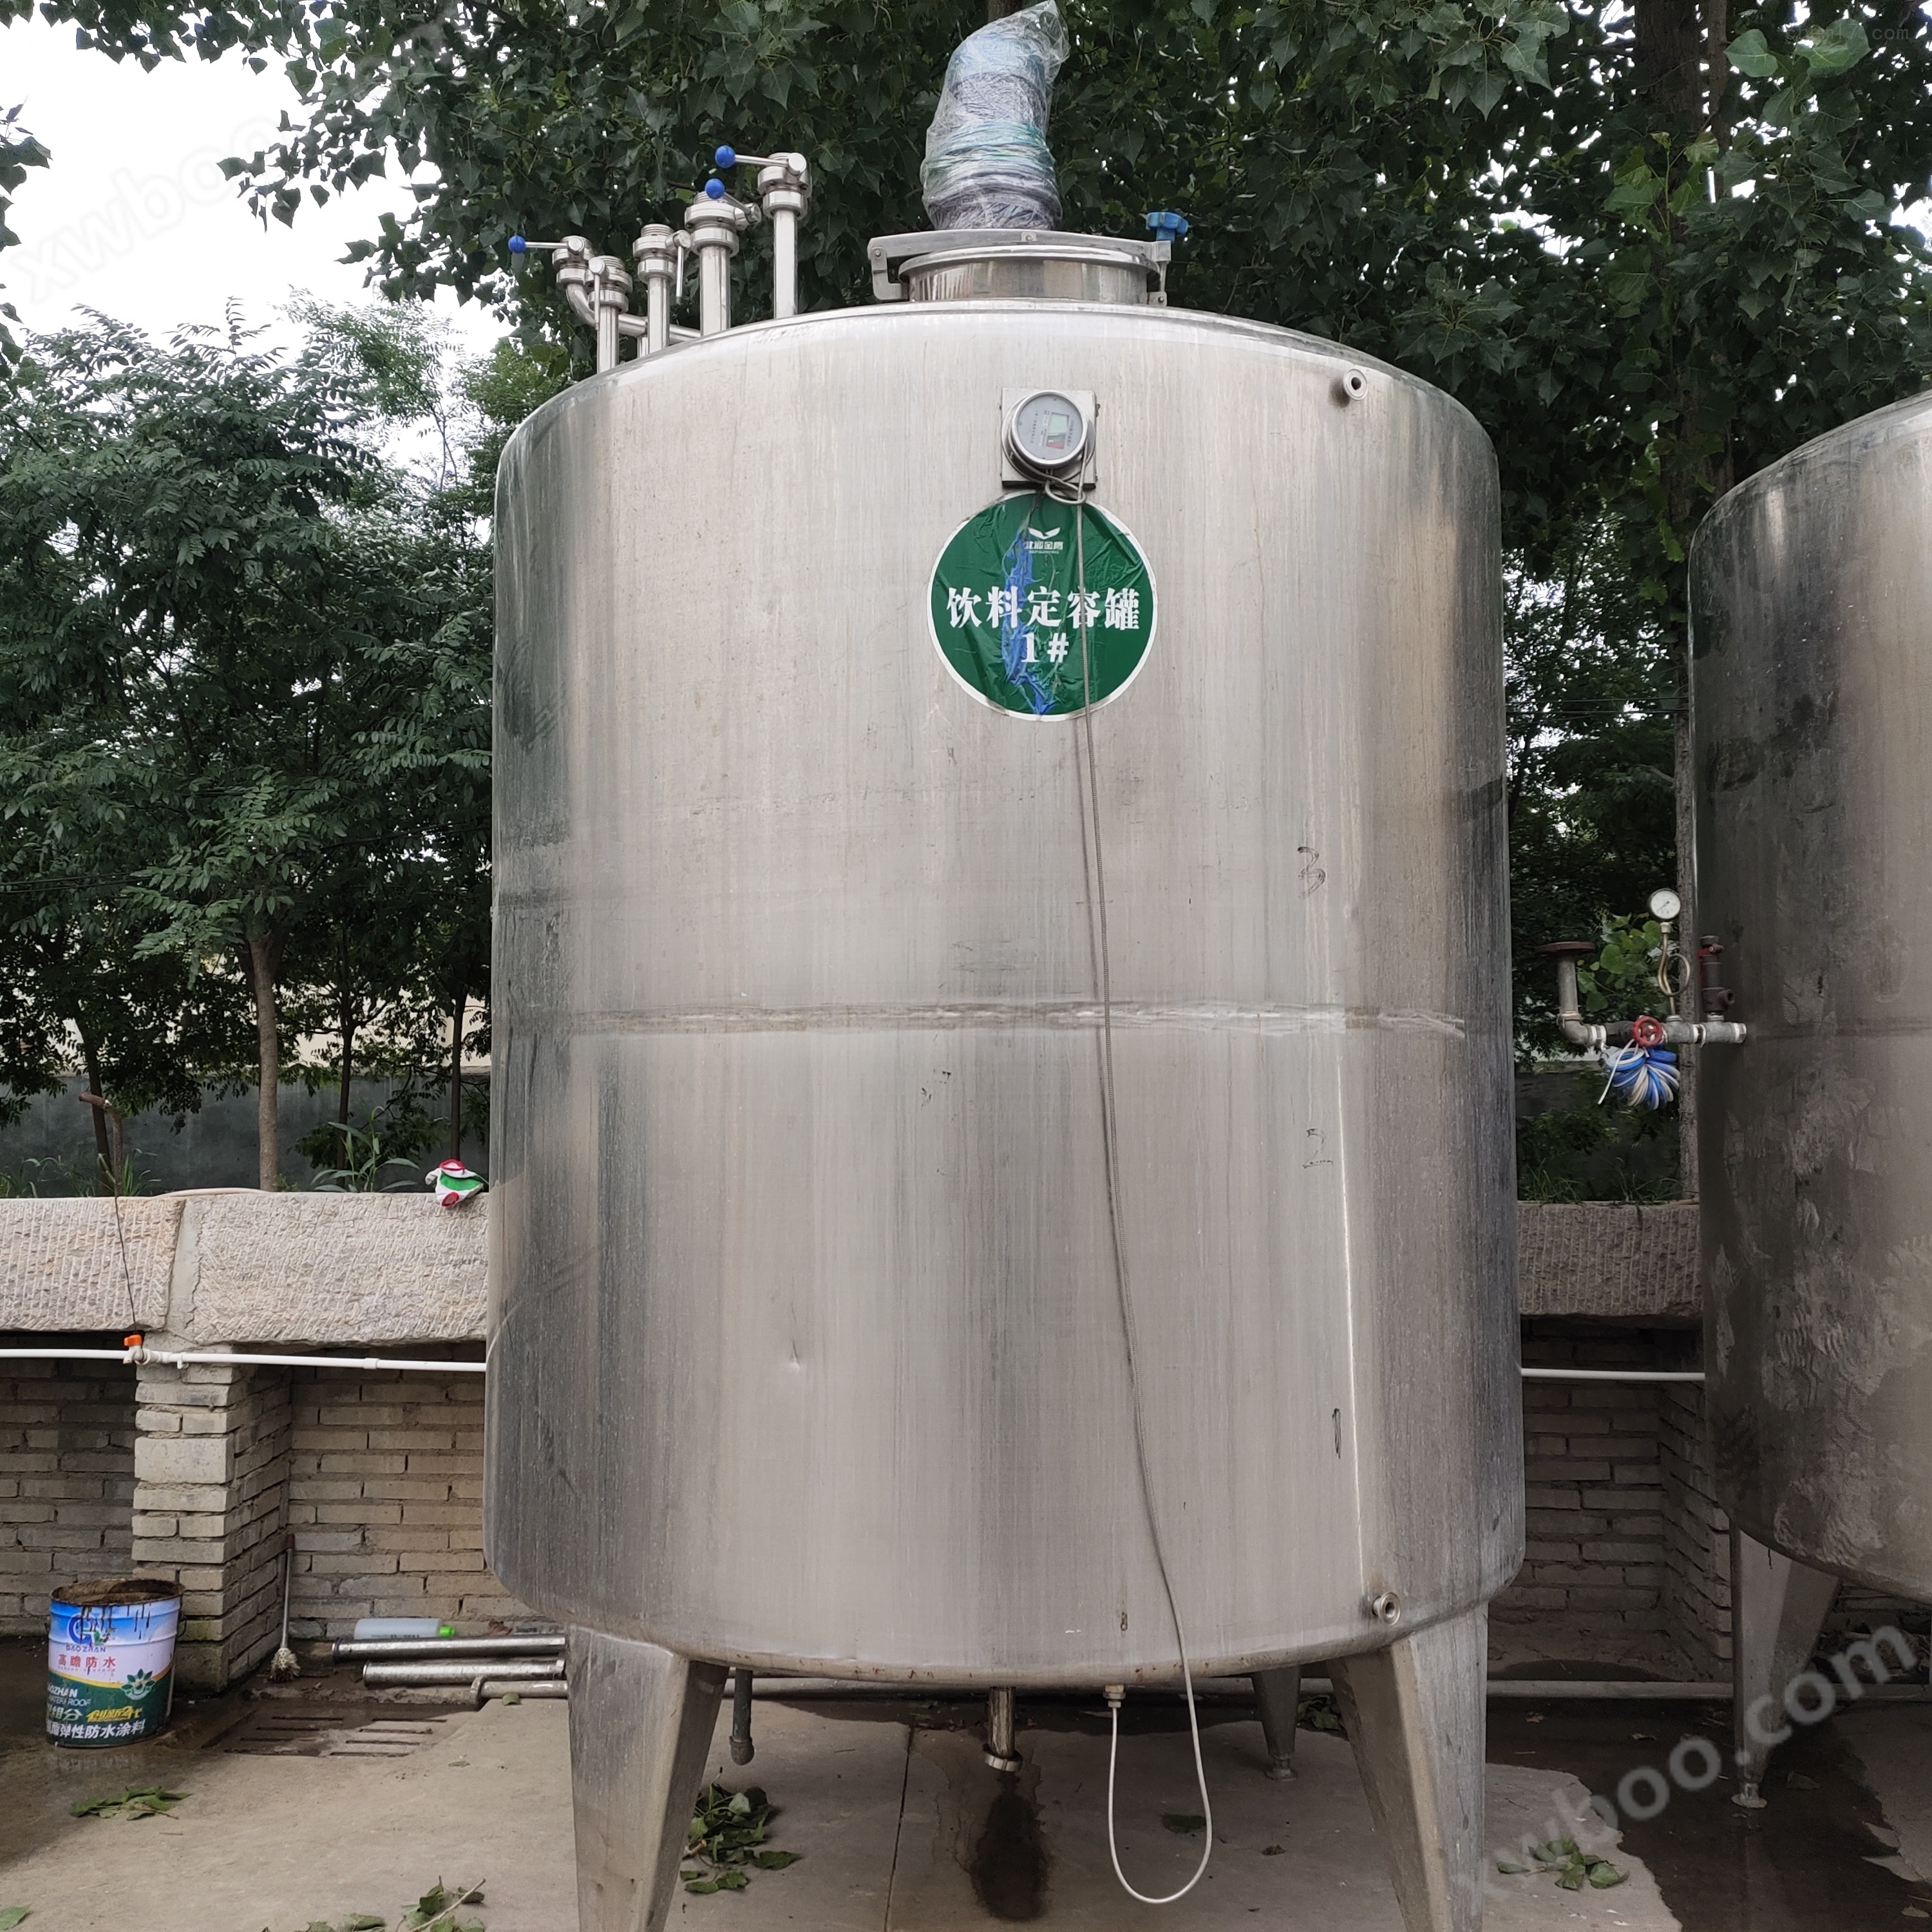
Se venden reactores de esmalte de acero inoxidable de 100 a 500 litros
NegociableActualización en01/21
- modelo
- Naturaleza del fabricante
- Productores
- Categoría de producto
- Lugar de origen
Descripción general
El reactor de esmalte de acero inoxidable de 100 litros a 500 litros se vende $r $n reactor: reactor de esmalte de segunda mano reactor de acero inoxidable de segunda mano reactor de alta presión de segunda mano reactor de calentamiento eléctrico de segunda mano reactor de calentamiento eléctrico de segunda mano reactor de acero inoxidable de segunda mano reactor de acero inoxidable de segunda mano reactor de acero inoxidable de segunda mano reactor de acero inoxidable de segunda mano reactor de acero inoxidable de segunda mano reactor de primera mano reactor de acero inoxidable de segunda mano reactor de segunda mano reactor de acero inoxidable de segunda mano reactor de acero inoxidable de segunda mano reactor de segunda mano reactor de acero inoxidable de segunda mano Reactor de reacción de acero inoxidable de segunda mano reactor de acero inoxidable de segunda mano reactor de primera mano reactor de acero inoxidable
Detalles del producto
Se venden reactores de esmalte de acero inoxidable de 100 a 500 litros
Resumen
Reactor de esmalte, estructura separada y cerrada, abierta para la separación de la tapa del cuerpo, conectada con almohadillas y clips en el medio, generalmente con un volumen inferior a 5000l; El tipo cerrado es una tapa corporal integrada, con un volumen general de más de 5000l. Estas dos estructuras tienen sus propias ventajas, el desmontaje abierto es más conveniente, si hay un problema con la boca de la tubería en la tapa del tanque, es fácil desmontarla y repararla por separado, mientras que el cierre tiene un mejor rendimiento de sellado. En términos generales, la estructura abierta también tiene dos tipos: conexión de brida de soldadura plana y tapa plana. El reactor de esmalte consiste en colocar vidrio con alto contenido de sílice en la superficie interior de un recipiente de acero y quemarlo firmemente en la superficie metálica a alta temperatura para convertirse en un producto compuesto. Por lo tanto, tiene las ventajas dobles de la estabilidad del vidrio y la resistencia del metal, y es un excelente equipo resistente a la corrosión.
Causa del daño
El caldero de esmalte se forma pulverizando esmalte con alto contenido de silicio en la superficie del neumático de acero bajo en carbono, tostado a alta temperatura alrededor de 900 ° c, haciendo que el esmalte esté denso en la superficie del neumático de acero metálico. debido a que las propiedades mecánicas y físicas de estos dos materiales son diferentes, las causas de rotura del caldero de esmalte también son diversas, generalmente por las siguientes razones:
Daños mecánicos en el reactor de esmalte
La resistencia al impacto del esmalte es muy pobre, y cualquier metal o objeto duro que lo golpee causará daños en el esmalte. Por lo tanto, durante el uso del caldero de esmalte, se evita estrictamente que cualquier metal o cosa dura caiga en el caldero. en caso de bloqueo, se debe dragar con una barra de plástico. al revisar, se debe cubrir la tapa del caldero para evitar pequeños pozos o explosiones de porcelana en la superficie de porcelana fundida de escoria de soldadura.
Influencia de la temperatura de trabajo del reactor de esmalte
El reactor de esmalte se asó a alta temperatura a 900 ° c, y después de enfriarse, el esmalte se unió a la placa de acero. Debido a que el coeficiente de expansión lineal y la tasa de extensión del esmalte son menores que los de la placa de acero, la cantidad de deformación del vidrio del esmalte después del enfriamiento es menor que la cantidad de deformación de la placa de acero, y el esmalte está sujeto a la placa de acero para producir tensión de compresión. Después de la fabricación del caldero de esmalte, su esmalte tiene tensión de precontación, mientras que la placa de acero tiene tensión de precontación. Debido a que el prestress está relacionado con el coeficiente de expansión lineal y la tasa de extensión, el coeficiente de expansión lineal y la tasa de extensión están estrechamente relacionados con la temperatura, por lo que la temperatura de trabajo del caldero de esmalte tiene un gran impacto en el uso del caldero de esmalte. Si el esmalte produce más tensión de la que utiliza debido a los grandes cambios de temperatura, el esmalte se destruirá.
Por lo tanto, la capa de esmalte del caldero de esmalte cambia bruscamente cuando se enfría y se calienta, lo que es muy fácil de explotar. Por lo tanto, el caldero de esmalte tiene una temperatura límite de resistencia a la temperatura de 200 grados celsius, una resistencia al impacto de Enfriamiento brusco de temperatura inferior a 11o a C y un impacto térmico inferior a 120 grados celsius. La gran diferencia de temperatura entre la temperatura del material y el cuerpo del caldero durante la alimentación, el vapor excesivo cuando se calienta y el enfriamiento demasiado rápido también pueden conducir a la explosión de porcelana. Por lo tanto, el caldero de esmalte debe subir y enfriarse lentamente y uniformemente en uso, y enfriarse gradualmente..
Por lo tanto, para garantizar el rendimiento de uso del equipo, el reactor de esmalte debe tomar medidas efectivas durante el transporte, almacenamiento e instalación. Al transportar, solo se permite la fuerza de las orejas del tanque (refiriéndose a no empaquetar), no se permite rodar y usar palancas, se evitan vibraciones y colisiones, y se prohíbe estrictamente la fuerza de las piezas vulnerables como abrazaderas y clips de tuberías. Bajo condiciones, el equipo se almacena en la sala. Cuando el equipo se almacena al aire libre, se debe prestar atención a cubrirlo para evitar que las personas golpeen las cosas y el sol y la lluvia. Al almacenar en invierno, se debe prestar especial atención a comprobar si el tanque y la manga del termómetro están llenos de agua para evitar daños debido a la congelación. Para los tanques de reacción o reactores equipados con sellos mecánicos, las partes selladas deben protegerse y mantenerse limpias.
El reactor de esmalte explota o daña el esmalte por estrés
La explosión de porcelana por estrés se debe principalmente a las enormes diferencias en el coeficiente de expansión térmica de la capa de porcelana y el cuerpo en blanco metálico. En la mayoría de los casos, el coeficiente de expansión térmica del cuerpo blanco metálico es mayor que el coeficiente de expansión térmica de la capa de porcelana, lo que significa que siempre hay tensión residual en la capa de porcelana a temperatura ambiente. El estrés residual se ve afectado por factores como la diferencia del coeficiente de expansión térmica, la temperatura, el espesor del esmalte y el espesor del sustrato. Se realizó un cálculo teórico de la tensión residual térmica del equipo de esmalte de vidrio. Cuando el estrés de compresión de la capa de porcelana es lo suficientemente grande, la capa de porcelana se pelará.
Por lo tanto, al diseñar el esmalte, el coeficiente de expansión térmica del esmalte debe estar lo más cerca posible del coeficiente de expansión térmica de la matriz, al tiempo que se mejora la fuerza densa entre la matriz y la capa de porcelana. la adherencia del esmalte está directamente relacionada con la capacidad del esmalte para humedecer el metal. Cuanto más fuerte sea la humectabilidad del esmalte fundido y la pulpa de esmalte sobre el metal, más propicio será la atracción mutua de la interfaz durante la pulverización y la cocción, acelerando la reacción química para formar enlaces químicos y aumentando la densidad. Además, la capa de porcelana suele ser desigual y generalmente contiene inclusiones, que se caracterizan por el proceso de recubrimiento de esmalte, ya que la pulpa de esmalte se mezcla con aditivos de molienda de fusión y aditivos de esmalte, y la quema final está limitada por el tiempo, lo que dificulta la homogeneización del vítreo. En términos generales, estas partículas y burbujas adicionales son la causa del estrés y la grieta de la capa de porcelana, incluso si la resistencia del esmalte disminuye, puede causar varios defectos.
Durante el procesamiento del caldero, debido a la gran cantidad de tensiones internas producidas por el rollo, el estampado y la soldadura, estas tensiones deben eliminarse antes del esmalte, si se eliminan, * causarán la explosión del esmalte. Este daño a menudo ocurre en los primeros tres meses después de su puesta en uso. Por lo tanto, el tratamiento térmico o el tratamiento de envejecimiento del embrión pueden evitar que la porcelana estalle por cierto estrés. La superficie del esmalte es dura y frágil, la resistencia mecánica es muy baja, la dureza de la superficie es relativamente grande, y se rompe bajo la acción de la fuerza de impacto. En el proceso de transporte e instalación del equipo, a menudo se produce un fenómeno de desprendimiento de porcelana en la superficie del esmalte, lo que resulta en la corrosión del tanque y no se puede utilizar.
Punción estática del reactor de esmalte
El caldero de esmalte mezcla el líquido con suspensión, que tiene una fuerte fricción con el esmalte, mientras que la suspensión en sí también produce fricción, lo que genera una gran carga estática, que tiene un fuerte efecto de punción en el esmalte, lo que conduce a la picadura del esmalte, por lo que la velocidad de agitación no debe ser demasiado rápida.
Corrosión por evolución de hidrógeno en el reactor de esmalte
La corrosión por evolución del hidrógeno es una causa común de explosión de porcelana, también conocida como explosión de escamas. Hay muchos factores que causan la explosión de escamas, incluyendo la calidad superficial e interna del adobe, la composición y uniformidad del esmalte, así como el proceso de cocción de esmalte, como la concentración de ácido sulfúrico desengrasado, el tiempo de lavado ácido, la temperatura y el tiempo de cocción de esmalte. Además, el fenómeno de la explosión de escamas se ve muy afectado por la estacionalidad.
La formación de la explosión de escamas se debe principalmente a la absorción, difusión, aglomeración y desbordamiento de hidrógeno en la placa de acero. Según mediciones extranjeras, cuando la escala explota, la presión del hidrógeno gaseoso precipitado del sustrato metálico puede alcanzar los 11 mpa. Cuando la matriz metálica del equipo de esmalte se quema, el acero está en un Estado austriaco y es soluble en hidrógeno, que puede absorber una gran cantidad de hidrógeno producido durante el proceso de cocción. Durante el enfriamiento, el acero produce una transición de fase de cuerpo olímpico a cuerpo de ferrita, la capacidad de la matriz metálica para disolver el hidrógeno disminuye drásticamente, el hidrógeno precipitado del acero se acumula en la Unión del blanco y la capa de esmalte y en las partes defectuosas del Interior del acero, con el tiempo, la concentración de hidrógeno es cada vez mayor y la presión es cada vez mayor, cuando la presión supera la resistencia mecánica de la capa de esmalte, la capa de esmalte producirá una explosión de escamas, a partir del análisis del proceso de explosión de escamas, el Estado de la estructura de la placa de acero para esmalte es la causa interna que determina si se produce una explosión, y Los factores externos solo juegan un papel en la promoción de cambios de causa interna, que tienen macroestructura, como burbujas, agujeros reducidos, grietas, etc., con microestructura de grano, como cementita.forma, tamaño, distribución, etc. La mayoría de los daños por corrosión del equipo de esmalte se deben a diferentes grados de descamación de escamas en la superficie de la soldadura, porque la estructura metalográfica del metal de soldadura es ferrita y perlita. Hay burbujas, agujeros reducidos, grietas y otros defectos en la soldadura, que tienen una fuerte absorción de hidrógeno. Por lo tanto, se debe tratar de evitar el procesamiento en caliente del cuerpo en blanco. Además, para evitar la generación de explosiones de escamas, también es necesario reducir la fuente de hidrógeno o proporcionar un espacio de aglomeración para el hidrógeno. A altas temperaturas de 800 a 900 grados celsius, el agua en el esmalte reacciona con el metal fe de la siguiente manera: Fe + h2O → feo + 2h, que tiene un gran impacto en el contenido de hidrógeno de los billetes, es un factor grave en la evolución del hidrógeno de las placas de acero, por lo que al quemar el producto, es necesario minimizar el contenido de agua en el esmalte y la humedad adsorbida en la superficie de los billetes, así como la humedad en El ambiente de cocción, reduciendo así la producción de hidrógeno.
Además, la chaqueta del caldero de esmalte se ensucia y se oxida después de un período de uso, y si se utiliza un limpiador ácido para eliminar la suciedad o el refrigerante en la chaqueta es ácido, puede causar corrosión por evolución de hidrógeno en el metal (fe + 2hcl = fecl).2+ H2Una parte de los átomos H de o se difunde a los agujeros internos del metal, que ya no pueden propagarse hacia afuera debido a la densidad del esmalte, por lo que cuando el H se acumula hasta cierto punto para formar una fuerza motriz fija, el esmalte se rompe. Por lo tanto, al limpiar la escala con ácido, se debe agregar un amortiguador, si el valor del caldero de esmalte es alto o no es fácil de reemplazar o incluso hay perforación corrosiva, se debe utilizar un agente de limpieza de alta calidad con baja tasa de corrosión para evitar consecuencias graves causadas por operaciones de limpieza inadecuadas.
El material de base del reactor de esmalte no está calificado.
Para reducir costos, algunos fabricantes utilizan acero q235 en lugar de acero, lo que conduce directamente a la gasificación de carbono y azufre en el acero durante el proceso de cocción del esmalte, lo que hace que la capa de esmalte forme una gran cantidad de burbujas entre la base y el interior de la capa de esmalte, lo que resulta en una reducción de la resistencia de Unión del esmalte. La capa de esmalte cambia bruscamente en caso de frío y calor, y es muy fácil de explotar. Por lo tanto, el caldero de esmalte selecciona acero con bajo contenido de carbono y azufre como embrión para evitar la explosión de porcelana.
La calidad del esmalte en el reactor de esmalte no es buena.
Algunos fabricantes de tanques de esmalte tienen un entorno de producción simple y no cumplen con los estándares de eliminación de óxido y polvo, lo que resulta en una mala combinación de esmalte de fondo y matriz. Algunos reducen el número de veces que se quema el esmalte, aumentan el espesor de cada capa, hacen que la fuerza interna sea demasiado grande y afectan la vida útil del caldero de esmalte. Por lo tanto, la fabricación estrictamente de acuerdo con las normas de fabricación puede garantizar la calidad del caldero de esmalte.


Se venden reactores de esmalte de acero inoxidable de 100 a 500 litros
Equipos químicos de segunda Mano. Equipos farmacéuticos. Equipo de almidón. Equipo de harina. Equipo de secado. Equipo de alimentación. Equipo lácteo. Equipos de bebidas. Equipos alimentarios. Equipos de grasa. Equipos alcohólicos. Equipos de protección ambiental. Equipos de partículas de biomasa. Equipos de protección ambiental de plástico. Equipo de fermentación biológica. Centrifugadora. Reactor en Evaporadores. Tanque de extracción. Fermentador. Secador. Prensa de filtro. Equipo de laboratorio. Tanque de almacenamiento de frp. Tanque de almacenamiento de acero inoxidable. Reciclaje. Demolición y compra y venta de secadores de rodillos de segunda mano reactores de acero inoxidable de segunda mano condensadores de acero inoxidable de segunda mano tanques de almacenamiento de acero inoxidable de segunda mano centrifugadoras de segunda mano filtros de presión de segunda mano tanques de mezcla de segunda mano y otros equipos químicos de segunda mano equipos de bebidas de segunda mano Equipos de protección ambiental de segunda mano equipos farmacéuticos de segunda mano equipos de alimentos de segunda mano equipos de secado de segunda mano equipos de granulación de segunda mano equipos de tratamiento de lodos modelos completos
Producto similar Recomendar